 金牌会员
 已认证
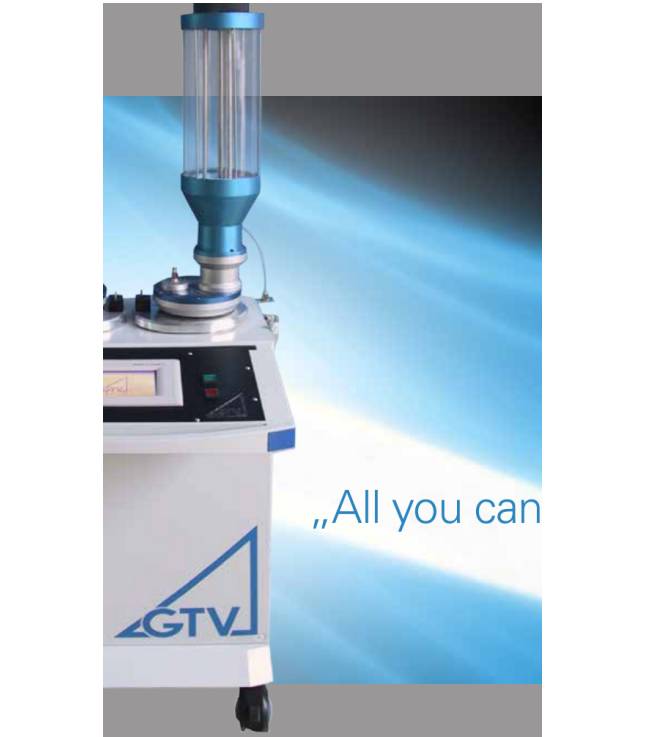
德国 GTV PF 系列热喷涂粉末送粉机
—— 双锥容器 + 旋转环槽送粉盘 + 抽吸单元的容积式精确送粉系统
1 产品概述
PF 系列粉末送粉机是德国 GTV 公司(GTV Verschleißschutz GmbH,位于德国莱茵兰-普法尔茨州卢肯巴赫)面向热喷涂与激光加工开发的精密粉末计量给料设备。GTV 自 1982 年成立以来专注于热喷涂产品与技术,其 PF 系列送粉机是经典的 PT Twin 送粉系统的改进型,该系统已在热喷涂领域经受 30 余年应用验证,广泛用于等离子喷涂、粉末火焰喷涂与超音速火焰喷涂(HVOF)工艺,并凭借高送粉精度在激光熔覆与增材制造应用中受到青睐。截至目前,GTV 送粉机已在全球市场交付 5000 余台。
PF 系列采用盘式容积送粉原理:粉末在容器中经铺粉器定量填充至旋转送粉盘的矩形环槽,再由载气经抽吸单元吸出并送入喷枪或激光熔覆头,送粉率与送粉盘转速线性相关,可在低送粉率下保持高精度与高重现性。设备可配置 1 至 4 个送粉单元并行工作,支持多种粉末同时或混合送粉,适用于金属粉末、陶瓷粉末、碳化物等各类热喷涂与激光熔覆粉末。
2 工作原理与送粉机制
PF 送粉机的送粉单元(hopper)主要由容器与带矩形环槽的送粉盘两部分构成。容器采用双锥结构:第一锥的上半部保证粉末向下流动,下半部防止粉末因自重被压实,同时避免粗细颗粒分离或不同密度混合粉发生偏析;第二锥位于第一锥下半部的正下方,通过铺粉器(spreader)将粉末以一致的水平高度填充到旋转的矩形环槽中。
送粉盘旋转将填满粉末的环槽输送至容器对侧,载气经喷嘴状抽吸机构(suction unit)将环槽内的粉末吸出,再经防静电软管送入消费端(喷枪或激光加工头)。参数设置准确时,环槽旋转通过抽吸单元后即被完全清空,保证每次送粉量的稳定。送粉率与送粉盘转速的闭环控制值线性成正比,盘转速可在 0〜10 RPM 范围内以 0.1 RPM 的步进设定。
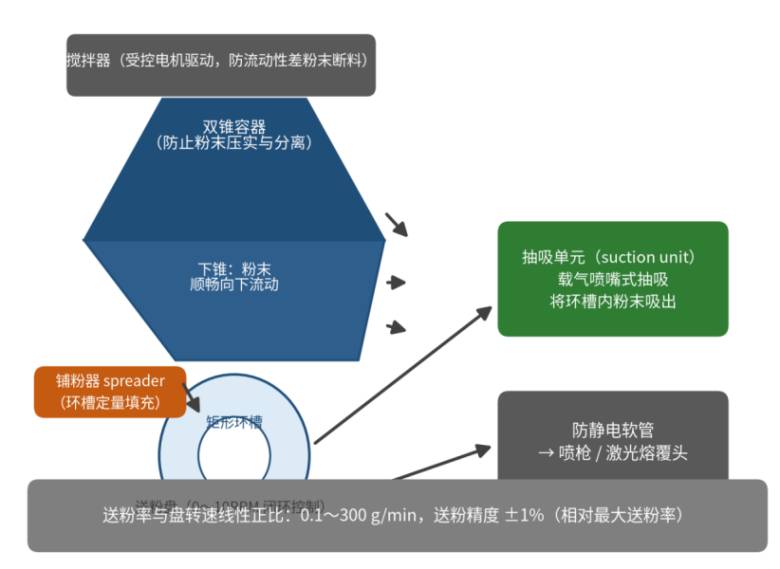
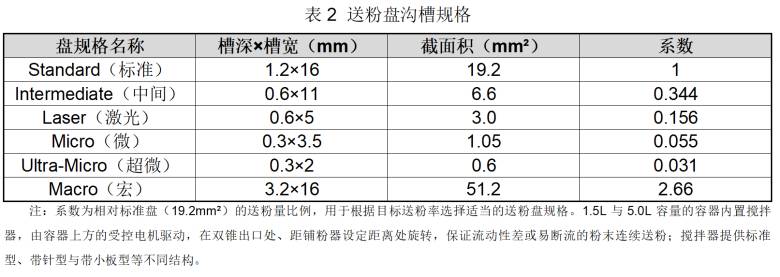
设备工作时,容器处于轻微加压状态(标准型最大 3.5 bar,可选最高 15 bar/214 psi 高压型),气体仅能从抽吸单元离开容器,载气流量可用来调节粉末颗粒的出口速度;为获得无脉动、连续稳定的送粉,容器内必须保持最小气体流量。送粉盘提供不同槽深与槽宽的规格,配合 L(流动性好)、NL(流动性差)等铺粉器/抽吸单元组合,可实现 0.1 g/min 至约 300 g/min 的宽范围送粉率,送粉精度极高(±1%,相对最大送粉率)。
3 结构与组成
PF 送粉机主要由送粉单元(hopper)与承载送粉单元的基座单元组成:基座单元内部安装 PLC 控制器(Siemens S7)与送粉单元驱动机构,hopper 为独立模块,可通过不同基座单元实现 1 个或 2、3、4 个送粉单元的并行标准化控制,也可按客户要求定制专用机柜。设备整体采用符合人体工学的钢板外壳,底部装有脚轮,构造高度兼顾料仓加粉与前面板 HMI 操作的便利性,可见部件均经粉末喷涂或阳极氧化处理。
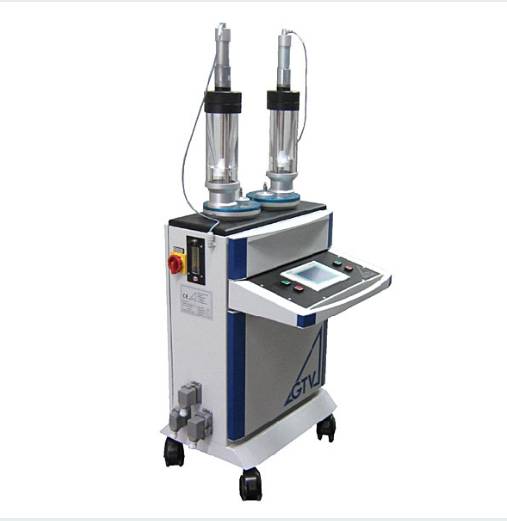
控制方面,标准型送粉机为独立式设备,自带 PLC 与显示:前面板采用 Siemens 彩色触摸屏(TP177/KTP700,7 英寸)用于设定与显示送粉盘转速、搅拌器速度等全部相关参数,参数也可经过程控制面板的显示器输入;每条送粉线配备变面积流量计,用于目视检查载气流量;设备设有外部控制接口,可接入机器人等外部控制系统。送粉单元的主要可见部件采用丙烯酸玻璃,便于直接观察粉末流动状态。
4 产品系列与规格
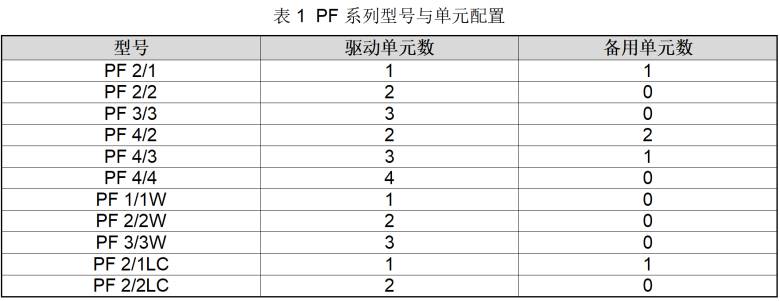
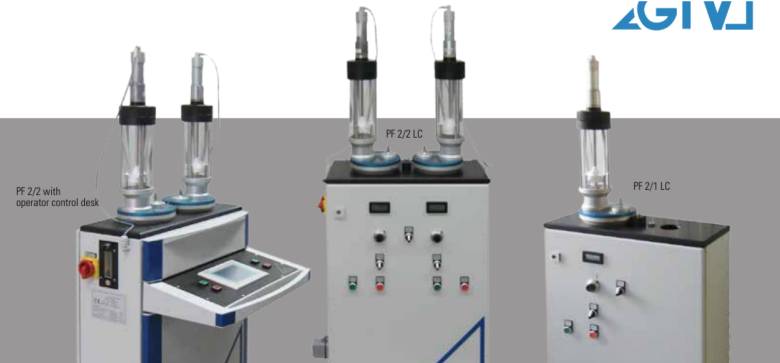
PF 系列按送粉单元数量分为双单元、三单元与四单元机型,型号中的两组数字分别表示驱动单元数与备用单元数:驱动单元即配置搅拌器、可独立工作的送粉单元,备用单元用于存放备用粉末,便于快速更换粉末类型。型号带 W 的机型为称重减量控制型(weight loss control),每个送粉单元配备称重传感器;型号带 LC 的机型为低成本版本,采用变频器代替 PLC 控制送粉盘转速,转速仅以设定值显示在简易显示屏上。
5 特性与优势
PF 系列送粉机以盘式容积送粉原理(铺粉/抽吸)为基础,提供精确且可重复的送粉率,主要特性与优势包括:适用于所有类型粉末(各种颗粒形貌);主要部件采用丙烯酸玻璃,可对粉末流动进行出色的目视控制;称重减量控制型可将送粉过程可视化并文档化(送粉率以 g/min 或 lbs/min 显示、容器余量以 0.1kg/0.1lb 显示,并支持公差范围与工艺停机限值设定);提供 1.5L、5L 等多种料仓容量(0.3L 激光专用型按需提供);磨损件少,维护要求低;工作不受外部环境因素影响;混合粉不会发生偏析,无细粉颗粒沉降分离;补粉操作简便;系统历经热喷涂(TS)、激光熔覆与等离子转移弧焊(PTA)等工艺数十年验证。
设备标准型基础部件按最大进排气压力 3.5 bar 设计,可选配最高 15 bar 工作压力的高压型;高压容器采用重型增强铝制造。还可提供分体式结构版本,即将控制器与带驱动电机的容器分装于独立机柜,以适应机床集成等安装条件。需要注意的是,更换粉末类型及随之而来的系统清洗相对其他送粉系统较为费时;对于频繁更换粉末类型(如金属粉末与陶瓷粉末交替使用)的用户,建议添置额外送粉单元以缩短换粉时间。
6 可选配置
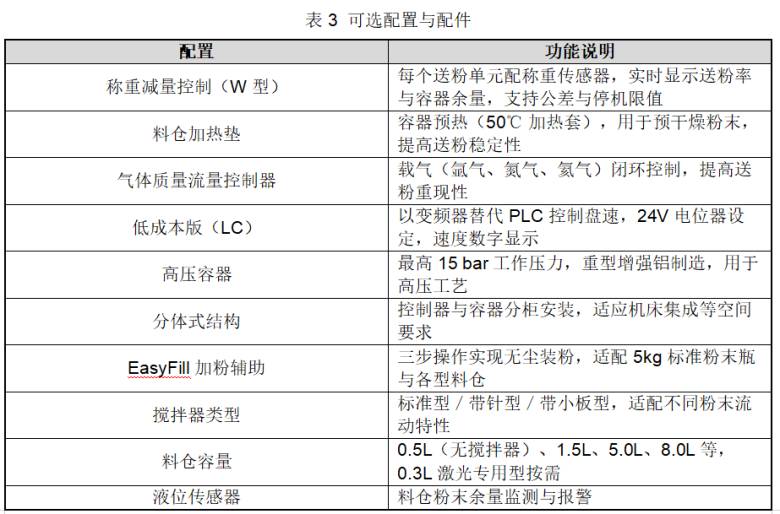
PF 系列送粉机提供丰富的选配项,以适应不同粉末特性、工艺要求与使用环境:
7 应用领域
PF 系列送粉机适用于多种粉末喷涂与粉末输送工艺,主要包括:热喷涂——等离子喷涂、粉末火焰喷涂与超音速火焰喷涂(HVOF),用于金属、合金、碳化物与陶瓷涂层制备;激光熔覆与增材制造——凭借低送粉率下的高精度,满足激光熔覆、激光金属沉积的精确给粉需求;等离子转移弧焊(PTA)堆焊——向熔池定量输送合金粉末。典型应用对象包括航空航天高温部件防护涂层、工业耐磨耐蚀涂层、修复再制造、以及功能涂层(热障、封严、绝缘等)的粉末给料。
8 使用要点
送粉盘与铺粉器选型:根据目标送粉率与粉末流动性选择盘槽规格(标准、中间、激光、微、超微、宏)及 L/NL 铺粉器/抽吸单元组合,盘转速在 0〜10 RPM 内以 0.1 RPM 步进设定,送粉率与转速线性对应。
载气设置:容器内保持最小载气流量以保证无脉动连续送粉,载气流量决定粉末颗粒出口速度;对重现性要求高的工艺可选用气体质量流量控制器实现闭环控制。
换粉与清洗:更换粉末类型需对容器、送粉盘与管路进行清洗,频繁换粉用户建议配置多个送粉单元或备用料仓,以减少换粉停机时间;可使用 EasyFill 加粉辅助实现无尘装粉。
压力与安全:标准型最大工作压力 3.5 bar,高压工艺需选用 15 bar 高压型容器;连接载气气源时注意供气压力与流量设定,并确认管路与防静电软管连接可靠。
9 结语
德国 GTV PF 系列粉末送粉机以双锥容器、铺粉器、旋转环槽送粉盘与载气抽吸单元构成的盘式容积送粉原理,实现了 0.1〜300 g/min 宽范围、±1% 精度的稳定送粉,送粉率与盘转速线性相关、易于控制与复现;设备支持 1〜4 个送粉单元并行,可配置称重减量、料仓加热、气体质量流量控制、高压容器与分体式结构等多种选件,并通过 Siemens PLC 与彩色触摸屏实现参数化操作和外部集成。作为经 30 余年应用验证、全球装机 5000 余台的成熟产品,PF 系列为等离子喷涂、HVOF、粉末火焰喷涂、激光熔覆与 PTA 等工艺提供了精确、稳定且可重复的粉末给料方案。

- 加拿大Excelitas OmniCure LX500 UV‑LED点光源固化控制器
- 日本Niimi NZ系列 超细粒径氧化锆研磨球 0.01/0.03/0.05mm
- 日本High‑Techno‑Rise MKPF‑S100 粉体摩擦试验机
- 卢森堡HITEC IPHT 单粒硬度测试仪 炭黑颗粒破碎强度检测仪
- 日本ADVANCE‑RIKO MILA‑5000 卓上型红外灯加热装置
- 日本日清工程 TC系列 涡轮分级机 亚微米干式气流分级设备
- 日本ShopRKC BTM-30TAC-HT 高温型内置辐射温度计 IP69K 红外测温探头
- 日本CEMCO TCMD 搅拌机 CMP抛光浆液数字式化学混合机
- 日本RION MR-S1 浆料监测系统 CMP抛光液在线颗粒监控设备


