 高级会员
 已认证
和大片法一片一片间歇式的压制不同,当下主流的干法制粒机在压制薄片时是连续辊压方式,整个过程也包含了进料、“预压”、主压和“排片”环节。
干法制粒机的进料
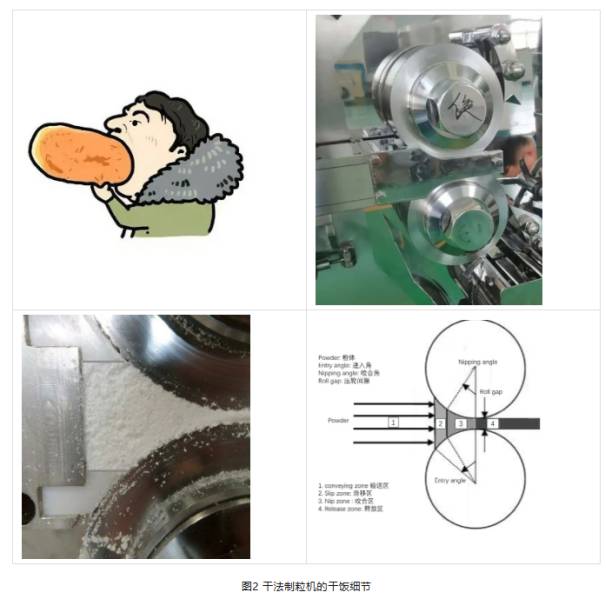
东方人吃饭用筷子,西方人吃饭用刀叉,干法制粒机吃饭靠螺杆往里塞。(咱们把压轮看成上下牙齿)有的制粒机吃饭时,一板一眼非常正式,不低头也不抬头,直勾勾瞪着你吃,咱们称呼他们为(压轮上下布置)水平式进料型;有的制粒机喜欢抬头吃,此种类型是(压轮倾斜布置)倾斜进料型;更有甚者,喜欢仰脖吃,不知道天上是有天鹅还是有馅饼,这一类型就是(压轮左右布置)垂直式进料。


1是双手往嘴里送(螺杆输料);2是送的太快,牙处理不过来,饭抵在嘴唇和牙齿之间(滑动区);3是牙在嚼,咬住往里吞(咬合区);4是过了嗓子眼儿了(释放区)。
干法制粒时,松散粉末被进料螺杆输送至压轮前端(区域1),冷冰冰的螺杆可不懂怜香惜玉,只知道上车往里面走,不停往里推,导致小颗粒间间隙越来越小,要窒息——这是输送区。
区域2看见前方的区域3走的慢,懊恼的对区域3喊能不能快点走。挨着压轮的粉体一边忍受着这压轮的刮擦一边被推搡着向前走——这是滑移区。
由于压轮转速和间隙原因导致物料“通关”能力有限,前面的粉体(区域3)一边被区域2物料往里面推,一边被压轮往里面拉拽,越到后面生存空间(压轮间隙)越小,过了关也彻底被挤压没气儿了(通过最小辊隙时,粉体内部的空隙几乎被完全压实,内部残留的空气也基本排出)——这是同时被推挤、拖拽、挤压的咬合区。
经过了“鬼门关”,就进入了释放区。释放区开始于辊隙再次增大时,其大小取决于薄片中储存的弹性应变能和压轮转速。
干法制粒机的三种干饭方式有什么差异呢?
那你要看吃的是什么。

图3 炒米和炒面
炒米,蒙语音译为“豪日森巴达”或“蒙古勒巴达”,是蒙古族传统食品,以糜子为原料,经蒸煮、砂石焙炒、碾磨去壳等工序制成,具有耐贮存、便携特性,适应游牧生活需求。成吉思汗时期作为军粮使用。
炒面,这里指是炒熟后磨成粉的面粉最广为人知的是咱们最可爱的人抗美援朝时期的野战干粮,特点是不用生火、便于携带、能直接吃。
从性状上来说,炒米流动性明显好于炒面。制粒机吃炒面又从来不加水,如果没嚼好,细粉飘过去就会糊嗓子;但是小米粒儿也是又小又轻,没嚼到就往下咽,也可能呛气管。对于米和面混起来,那就是另外一种情形了。
先说吃炒面
炒面流动性差。在输送物料的同时,由于进料螺杆的卖力往前推,面粉之间被挤压密实了一些(有点像绿豆糕的性状),三种干饭方式下基本都不会漏嚼。

再说炒米
小米粒儿个头比炒面大多了,处事圆滑,不像小小细粉那么好拿捏。螺杆即使再拼命,也无法很好把他们聚在一起。
这时候三种干饭方式的差异就显现出来了:
A 水平式进料:水平往嘴里送,流动性太好,会有些没顾得过来嚼,直接进嗓门;
B 倾斜式进料:在水平螺杆那边还好,在倾斜螺杆内部也比较乖,但是这个压轮间隙是倾斜的,(到了嗓子眼)由于重力因素,容易轱辘下去,免于被嚼;
C 垂直式进料:在水平螺杆那边还好,在垂直螺杆内部也比较乖,但是这个压轮间隙是直上直下的,(到了嗓子眼)由于重力因素,竹筒倒豆子,更容易逃离被嚼的命运。
没被嚼到的炒面和炒米,就是所说的漏粉。
然后说米面混合
米和面掺在一起,有多种可能。
二者配合的好,流动性比纯炒面改善多了,通过螺杆输送后,混合物也有了一定的预成型,可以很好的通过压轮间隙,不会漏粉。
如果配合的不好,各自我行我素(物料分层),也不能很好的预成型,那么就会显现出和炒米时相近的情形。
制药行业干法制粒时,如果某组分粉体流动性过好,进料参数也没有设定合适,这种粉体可能一部分会错过被挤压成薄片的机会,最终到导致的问题是制剂含量均一性不够。
干法制粒机的三种干饭方式,没有好与坏,只有适不适合。对于进料阶段的漏粉,与物料流动性及进料参数设定有关。
干法制粒机的干饭速度
干饭速度和很多因素有关:手速,咀嚼速度和嗓子眼大小。干法制粒机处理产能也是如此。
干法制粒的前提是手速也要快,螺杆要把足够的物料输送到压轮间,如果手速慢了,后勤没跟上,那么压出来的要么不成形,要么薄片硬度不够。
其次是咀嚼速度,这个与咀嚼频次和牙口相关。映射到制粒机,就是压薄片的速度与压轮转速和压轮纹路相关。

市面上常见以上三类压轮,压轮表面有着不同的纹路,这些纹路影响着粉体与压轮间的摩擦力,负责抓料、带料、排气。
那实战时,压轮该怎么选呢?
小编编了个顺口溜:流动性佳学轮滑,路线大多是直哒,下课轻松去上网,宁浅勿深就对啦!解释一下就是:流动性好选光面;常规配方选直纹;轻质蓬松粉才考虑网纹;纹路宁浅勿深,够用即可。下面整理了一下各种压轮的优缺点和适合应用。

注意:不管是直纹还是网纹,纹路不是越深越好。确实纹路越深,抓料越强,但藏粉、产生细粉的问题就越明显。这是因为:
1.被压进纹路凹槽的细粉,压制脱模后凸显的纹路部分的硬度不如薄片主体,粉碎后会形成细粉;
2.凹槽滞留的粉体,长时间连续生产情况下反复受压,可能会出现塑性、物料特性改变或变色。