 高级会员
 已认证
—— 麦总看完上一期给的点评。
我要说,哦不,我还是唱吧:“你说~我像云~捉摸~不定,其实~你不懂~我的心…“
一曲唱罢,让我稍微擦下身上的蛋壳、蛋液和菜叶子,然后言归正传。大家都知道,干法制粒的第一步是压薄片,薄片的质量决定着后续颗粒的各项性能指标。
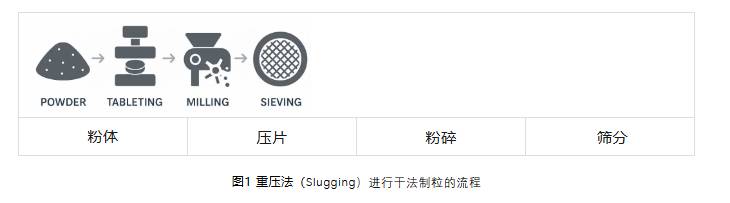
人家压片机老师可谓德艺双馨,阅片,哦~不是,是压片无数,何况薄片乎?听上去神叨叨的Slug,不就是大点薄点的"泰博雷特"么!把压片机老师的课搞懂了,辊压那点事儿,还不是融会贯通么?
你知道吗?
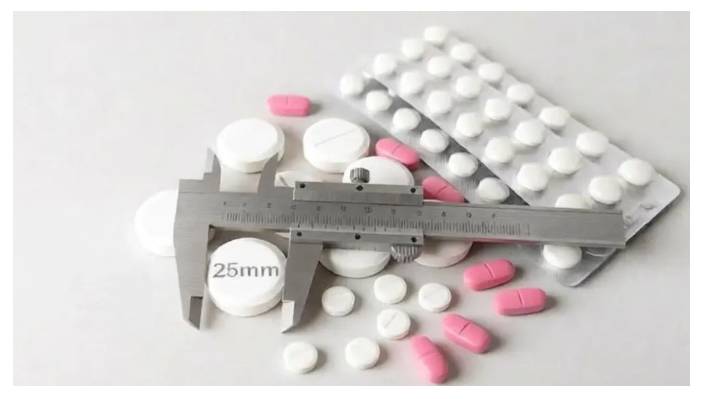
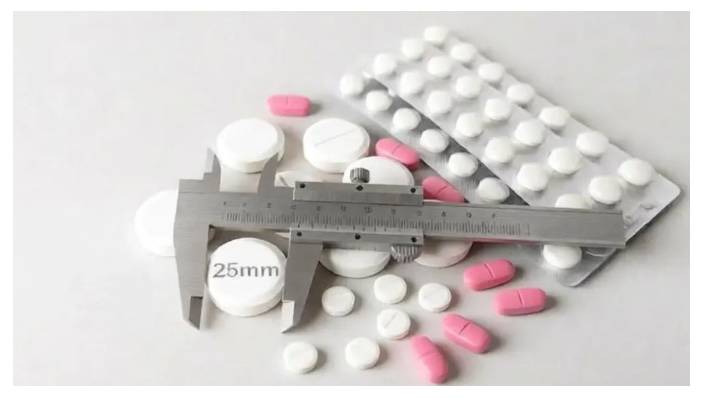
FDA建议吞服片剂最大直径不要超过22mm,圆形类的药片直径一旦超过8mm,患者就会觉得难以下咽了。市面上能见到的可以吞服的片剂最大直径是14mm,20mm以上的片子一般是泡腾片。
一般制药行业使用的旋转压片机能压制的最大片径是25mm。压出来可以是圆形的,也可以是方形的,取决于中模和冲具。
好的,那接下来我们采访下压片机老师:怎样才能把薄片压好呢?
“这个嘛,这事儿不难。上一期的小剧场,演员们生动的演绎了压片的过程,具体梳理下是酱婶儿地......”
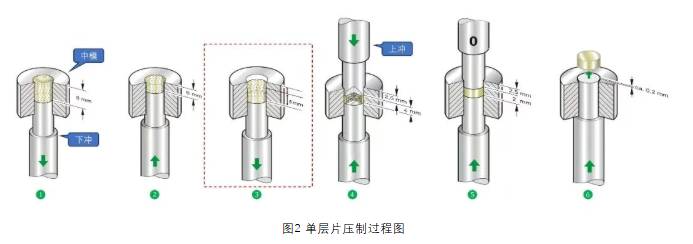
❶ 布料阶段:过量填充
冲台带着下冲经过下拉导轨时,呈过山车的俯冲状态,冲具被拉低。位于同步运行中模中的下冲冲钉相应下移,就像注射器抽取药水时的动作一样(由于冲钉和中模不能做到零间隙,做不到注射器那样密封,所以不能把粉体和颗粒抽到中模内)。
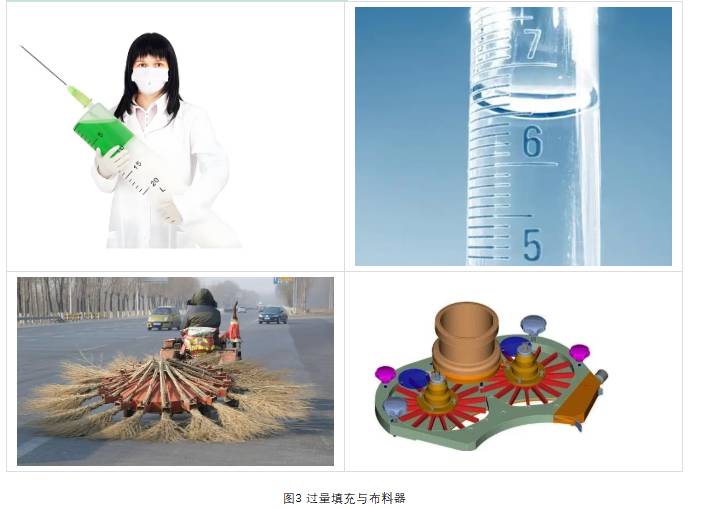
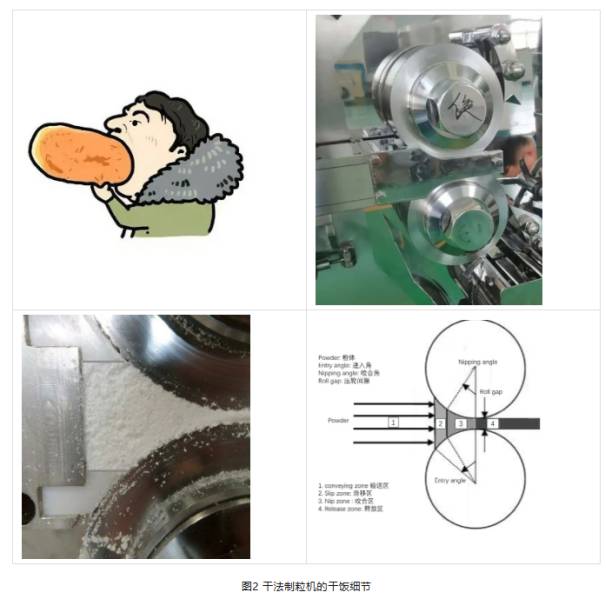
由于粉体的特性不同,可能在中模内可能呈现凹面,所以过量填充是必要的,否则可能导致剂量不准。以图2为例,目标是向中模内加入6mm的粉末,第一步下拉导轨拉到8mm。通过类似于旋转扫帚车的布料轮(红色两个轮)向中模中填入物料,填入的物料平面可能是平面,也可能是凹面,取决于物料特性。
❷ 布料阶段:定量
在这一步,定量导轨把下冲往上顶,上行2mm, 再通过布料靴(伺粉器)一刮平,得,满满当当的6mm。
❸ 准备预压
(这个阶段并不是每家压片机都有的)冲具虽然不叫西门,也不会吹雪,但是会吹粉。癫疯的冲台,兴奋的冲具,高速运动时虎虎生风,冲钉表面就像带着掌风进入中模。
要知道中模里面是满满当当的粉末哟,如果不做点防护措施,冲具进入后,那是连压带吹,严重时粉尘飞扬,就像非主流斗舞那场景。
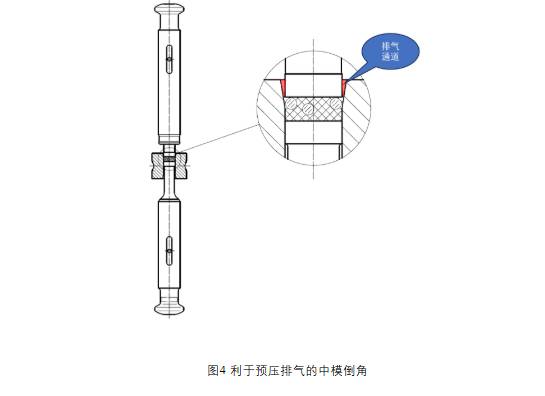
除了冲具下降一小段距离,有些厂商设计的中模上部会稍微做一个扩口(倒角),有利于减少或者避免物料从中模扑出来的现象。
❹ 预压
这个阶段,上冲不动,下冲继续上行,进一步对预压过的物料压实,以达到规定的硬度、密度要求,从而形成符合质量标准的药片。