 金牌会员
 已认证
覆膜砂壳型智能化制芯
——日本 SINTO(新东工业)ELL 系列覆膜机(砂型覆膜造型机)技术解析
在精密铸造领域,覆膜砂壳型工艺利用热固性树脂的预热硬化特性,将表面覆有树脂膜的型砂射入加热金属模具,在模具表面形成硬化壳层后倒出余砂,从而获得尺寸精度高、表面光洁的壳型与砂芯,是汽车、液压、五金等精密铸件生产的关键工艺。日本新东工业(SINTO)作为世界领先的铸造设备制造商,其 ELL 系列覆膜机(砂型覆膜造型机)以台式紧凑结构、层压切割自动化与全自动循环控制,为覆膜砂制芯提供了高灵活性、高一致性的解决方案。本文将从产品概述、工艺原理、关键技术亮点与应用场景等维度进行技术解析。
一、品牌背景与产品概述
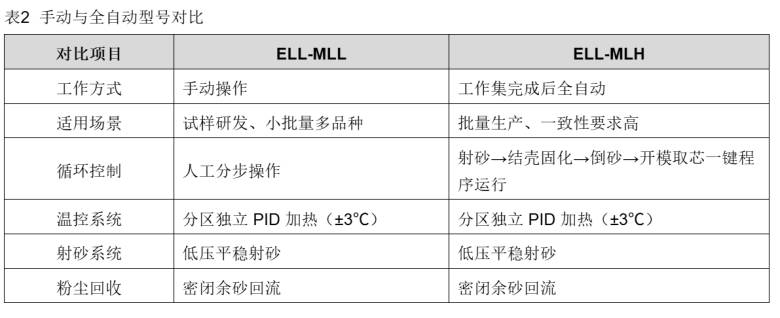
新东工业株式会社(SINTOKOGIO,Ltd.)总部位于日本名古屋,1927 年制造出日本国产第一号砂型造型机,开创了日本铸造机械化的先河;此后又相继开发出壳型机 SHM 系列以及 CHS、CSV、CSL、CBR 等多种壳型机,奠定了其在铸造设备领域的领先地位,现已成为全球铸造设备市场占有率第一的制造商。ELL 系列覆膜机延续了 SINTO 在壳型与覆膜制芯领域的技术积累,面向砂型覆膜造型应用,提供手动(ELL-MLL)与工作集完成后全自动(ELL-MLH)两种型式。
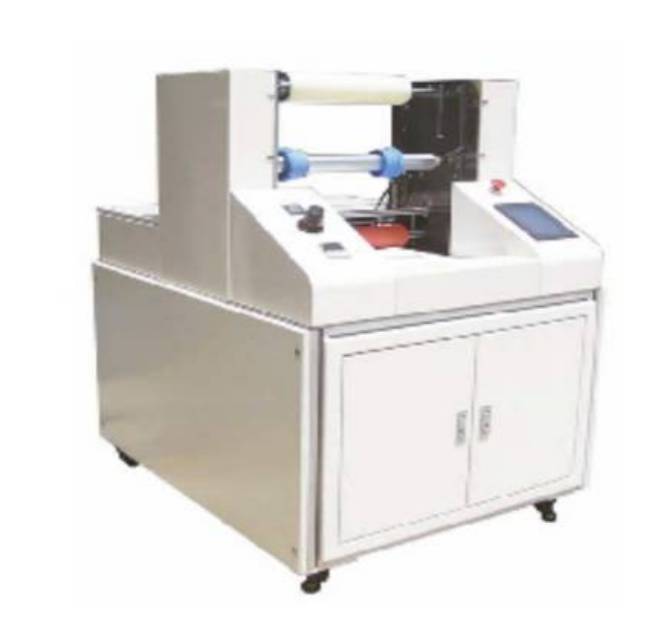
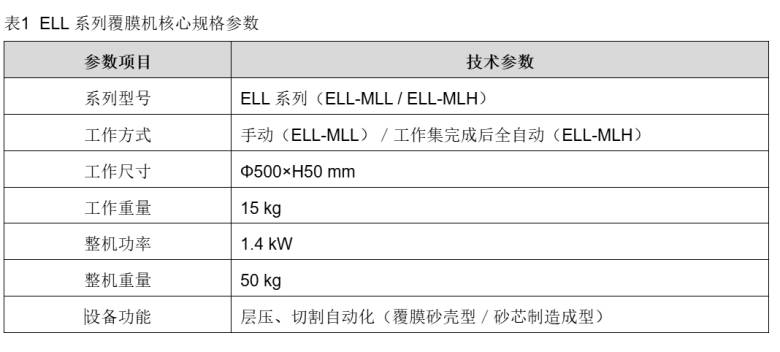
如图1所示,ELL 系列覆膜机采用台式柜式机身,白色外壳配合覆膜辊轴组件、操作面板与触控显示屏,底部装有脚轮便于移动,整机结构紧凑。设备核心规格参数如表1所示。
二、覆膜砂壳型工艺与设备原理
覆膜砂壳型工艺的核心,是利用表面覆有热固性酚醛树脂膜的型砂在受热模具中的快速硬化特性:覆膜砂射入加热至 200~250℃ 的金属模具后,贴近模壁的砂层迅速受热固化,形成一定厚度(典型 5~15 mm)的硬化壳层,随后翻转模具倒出未固化的余砂,即获得中空的壳型或砂芯。相比传统制芯方式,该工艺制芯周期短、砂芯强度高、排气性好,且省去烘芯等辅助环节。
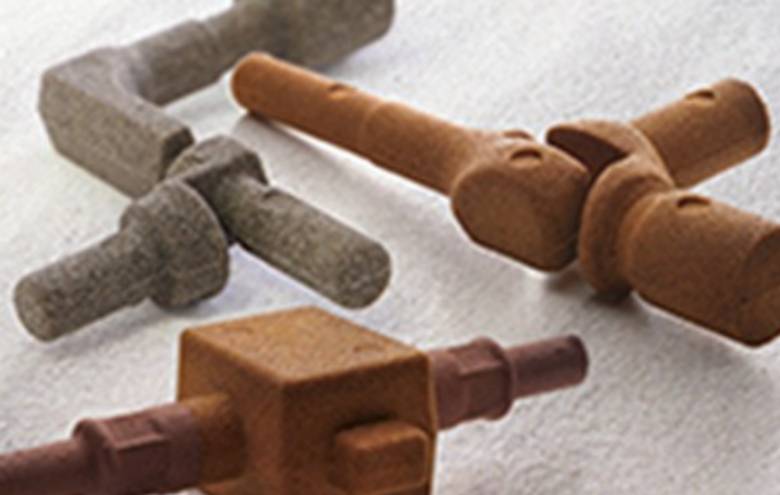
ELL 系列覆膜机将层压与切割工序自动化,取消了手工粘贴与边缘切割工序,作业人员仅在进出料处进行设置,在保证稳定品质的同时显著提升生产效率。如图2所示,覆膜砂工艺可成型各类复杂砂芯与浇道制品。
三、五大关键技术亮点
(一)精准温控模组
模具采用分区独立 PID 加热,温度波动控制在 ±3℃ 以内,保证覆膜砂固化均匀,杜绝壳型厚薄不一、局部过烧发脆、脱壳粘模等缺陷,可适配不同牌号的日本进口覆膜砂。
(二)低压平稳射砂系统
优化射砂气流路径,薄壁、细长、复杂弯孔砂芯不易断芯、缺料,铸件内腔尺寸精度高,适合汽车液压阀、水泵叶轮、五金精密阀体、发动机小件砂芯等精密制芯需求。
(三)紧凑台式机身
整机采用模块化布局,单人即可操作,无需大型地基,车间角落、试样研发实验室均可安放;换模快速,多品种小订单切换效率高。
(四)全自动循环逻辑
射砂→结壳固化→倒砂→开模取芯一键程序运行,可设定结壳时间、射砂压力、吹气延时等参数,批量产品一致性极强。
(五)密闭粉尘回收结构
余砂自动回流,扬尘极少,改善车间环境;砂子循环利用率高,降低耗材成本。
四、典型应用场景
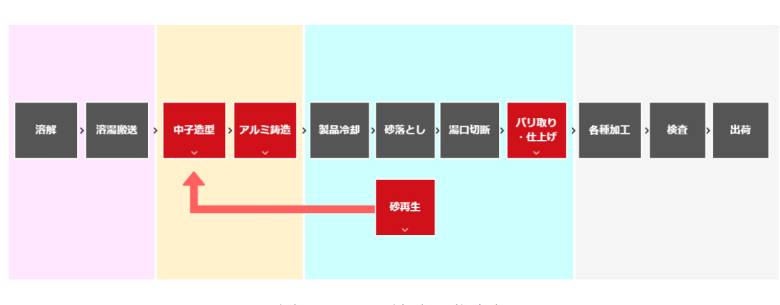
ELL 系列覆膜机适用于汽车液压阀、水泵叶轮、五金精密阀体、发动机小件等铸件的砂芯制造,尤其擅长薄壁、细长、复杂弯孔类砂芯的成型,满足高内腔尺寸精度要求。如图3所示,覆膜制芯是铸造流程中连接砂处理与浇铸的关键工序,ELL 系列可与砂处理、造型、浇注等设备组成完整的精密铸造产线。
五、结语
ELL 系列覆膜机承载了新东工业近百年的造型技术积淀,将覆膜砂壳型工艺的层压、切割工序自动化,并以精准温控、低压射砂、全自动循环与密闭粉尘回收等技术亮点,为精密铸件砂芯制造提供了兼顾品质、效率与环保的台式解决方案。无论是研发试样、多品种小订单,还是批量生产,ELL 系列都能以紧凑机身与灵活的自动/手动配置满足多样化的制芯需求。

- 加拿大Excelitas OmniCure LX500 UV‑LED点光源固化控制器
- 日本Niimi NZ系列 超细粒径氧化锆研磨球 0.01/0.03/0.05mm
- 日本High‑Techno‑Rise MKPF‑S100 粉体摩擦试验机
- 卢森堡HITEC IPHT 单粒硬度测试仪 炭黑颗粒破碎强度检测仪
- 日本ADVANCE‑RIKO MILA‑5000 卓上型红外灯加热装置
- 日本日清工程 TC系列 涡轮分级机 亚微米干式气流分级设备
- 日本ShopRKC BTM-30TAC-HT 高温型内置辐射温度计 IP69K 红外测温探头
- 日本CEMCO TCMD 搅拌机 CMP抛光浆液数字式化学混合机
- 日本RION MR-S1 浆料监测系统 CMP抛光液在线颗粒监控设备


