
 白金会员
 已认证
2026 年上半年,国内固态电池公开投资项目超过 40 个,全赛道规划总投资额超 500 亿元。但真正先落地的钱在设备端:9 家头部锂电设备公司 2026 年中报合计合同负债 324.8 亿元,相当于其半年营收的 104%。
原因很直接——硫化物电解质遇水即生成有毒气体,产线要在露点零下 60℃ 的环境里运行,现有液态产线约九成无法复用。电池厂想上固态线,第一笔支出不是买硫化锂,而是向设备商下中试线订单。单 GWh 全固态产线设备投资 15 亿至 18 亿元,是液态产线的 8 至 12 倍。
一、固-固界面:被反复讨论的量产工艺难题
"固—固界面接触"被公认为固态电池产业化的核心瓶颈,目前主流解法是温等静压——从各个方向均匀施压,把电芯压致密。
但有一个前置条件很少被讨论:等静压解决的是"把已有颗粒压得更紧",它并不改变颗粒本身的尺寸与分布。如果粉体里存在微米级团聚体和一段拖得很长的粒径尾端,压得再紧也只是把大颗粒挤在一起,孔隙与应力集中依然存在。
换句话说,界面的接触质量,在压制之前就已经被浆料分散工序决定了大半。
二、分散工序里的三个变量:粒径、分布尾端、批次一致性
粒径决定比表面积与接触活性;分布尾端决定"最大的那些颗粒"——D50 合格但 D99 拖尾的浆料,尾端颗粒会在电解质膜中形成局部缺陷;批次一致性决定放大后的良率能否稳定。目前众多行业头部材料企业已把硫化物固态电解质粒度目标定在 500 纳米以下,这三个变量正从"可优化项"变成"门槛项"。
在固态电解质体系的实验验证中,经均界超高压微射流分散处理后,材料 D50 降至 600 纳米以下,离子导电率提升约 7 倍。值得说明的是,这组数据来自 300MPa的微射流处理压力、55 遍循环的工艺组合而成,高压并非工艺的最终目的,把颗粒打进目标区间并压住尾端大颗粒才是。
三、 均界超高压微射流均质机:从实验室到量产线性放大支持
均界微射流以 420MPa 设计压力、自研自产的金刚石交互容腔,以及 Y 形、Z 型、YZ 复合三类专利通道构成技术底盘。
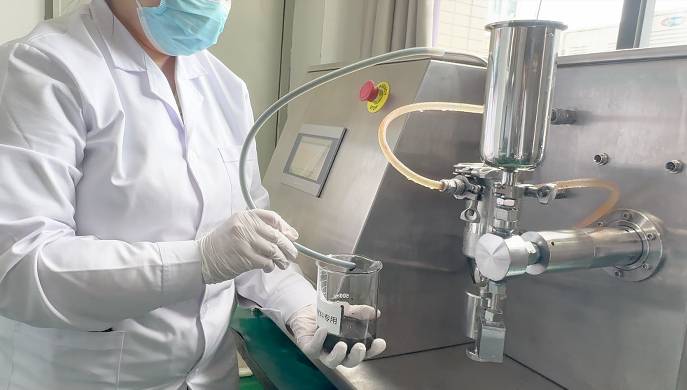
但比峰值参数更关键的,是产品线结构:HPW-10/20 实验型、HPW-250 中试型、HPW-500 量产型,工艺参数可线性放大——实验室跑通的粒径与分布,尽量在中试与量产端复现。这对固态电解质从十吨级走向百吨级,尤为关键。
结语
固态电池的下一关,不在参数表上的压力数字,而在分散工艺能否被稳定复现。均界微射流支持实验验证:客户可免费寄样,由材料实验室完成分散测试并出具粒径分布报告,先看到自己材料的数据,再决定工艺路线。


