DED 梯度材料打印:一个零件,多种性能
2026/11/09 阅读:53
方案摘要
过去我们靠焊接、钎焊、喷涂把两种材料"拼"在一起,界面两侧成分突变,应力集中、脆性相、热膨胀失配几乎无法避免。DED(定向能量沉积)把材料成分变成了可编程的工艺参数——沿零件的厚度、长度甚至曲面,让成分连续过渡。同一件零件,刃口高硬度、芯部高韧性,中间没有那道"缝"。
一、梯度材料要解决的问题:那道"缝"
工程上最难的往往不是单一材料的性能极限,而是异种材料的连接界面。
把一个耐磨层焊在韧性基体上,界面处会出现三个麻烦:
· 成分突变:两侧晶体结构、弹性模量、热膨胀系数差异大,冷却时残余应力集中;
· 脆性金属间化合物:Ti–Fe、Ti–Al、Ni–Al 等体系在界面极易生成硬而脆的相,成为裂纹源;
· 结合强度不可控:稀释率波动、气孔、未熔合,都会让界面成为最薄弱环节。
梯度材料(Functionally Graded Material,FGM)的思路很直接:不让成分"跳变",让它"走"过去。从 100% 材料 A 到 100% 材料 B,中间用几十层甚至上百层过渡,每一层的成分只变化一点点,热应力和相变应力被分散到整个过渡区。
道理不复杂,难在制造——传统粉末冶金、离心铸造能做形状简单的梯度件,一旦遇到复杂曲面、局部功能化、大尺寸或修复需求,就力不从心。这正是 DED 的战场。
二、DED:把"配方"变成"路径"
定向能量沉积(Directed Energy Deposition,DED) 的原理是:高能束(激光、电弧或电子束)在基材上形成一个移动熔池,同时用载气把金属粉末送入熔池,或同步送入金属丝材,粉末/丝材熔化后逐层堆积成形。
它的几个特征,恰好都是梯度制造需要的:
特征 | 对梯度制造的意义 |
多路独立送料 | 每个料仓的送粉速率可单独编程,成分在层内、层间都能连续变化 |
开放成形环境 | 不局限在密闭粉床里,可做大型件、可随形沉积、可现场修复 |
局部热输入 | 只熔化需要的位置,基体热影响区小,可做局部功能化 |
高沉积效率 | 激光送粉典型 0.3–3 kg/h 量级,电弧增材更高,适合中大尺寸毛坯 |
可修复与再制造 | 高价值零件局部磨损后,可直接"补"上梯度功能层 |
一句话概括:DED 让"材料成分"从冶金厂的出厂指标,变成了设备轴上的运动指令。
三、把梯度"打"出来:五个工程关键点
原理清楚了,落地时的难点全在细节。
1. 先算相图,再定路径
不是任意两种材料都能连续过渡。Ti–Al 系在特定成分区间会析出 Ti₃Al、TiAl 等脆性相;Ti–Fe 系会生成 TiFe 金属间化合物;Cu–Fe 系在液相存在互不溶区间。成分路径的设计必须从相图和热力学计算(CALPHAD)出发,主动绕开脆性相区,必要时引入中间过渡层(例如 Ti→Ti–6Al–4V→Ti–6Al–4V+TiC 这样的多段设计)。
路径选错,后面所有工艺参数都救不回来。
2. 送粉配比与响应延迟
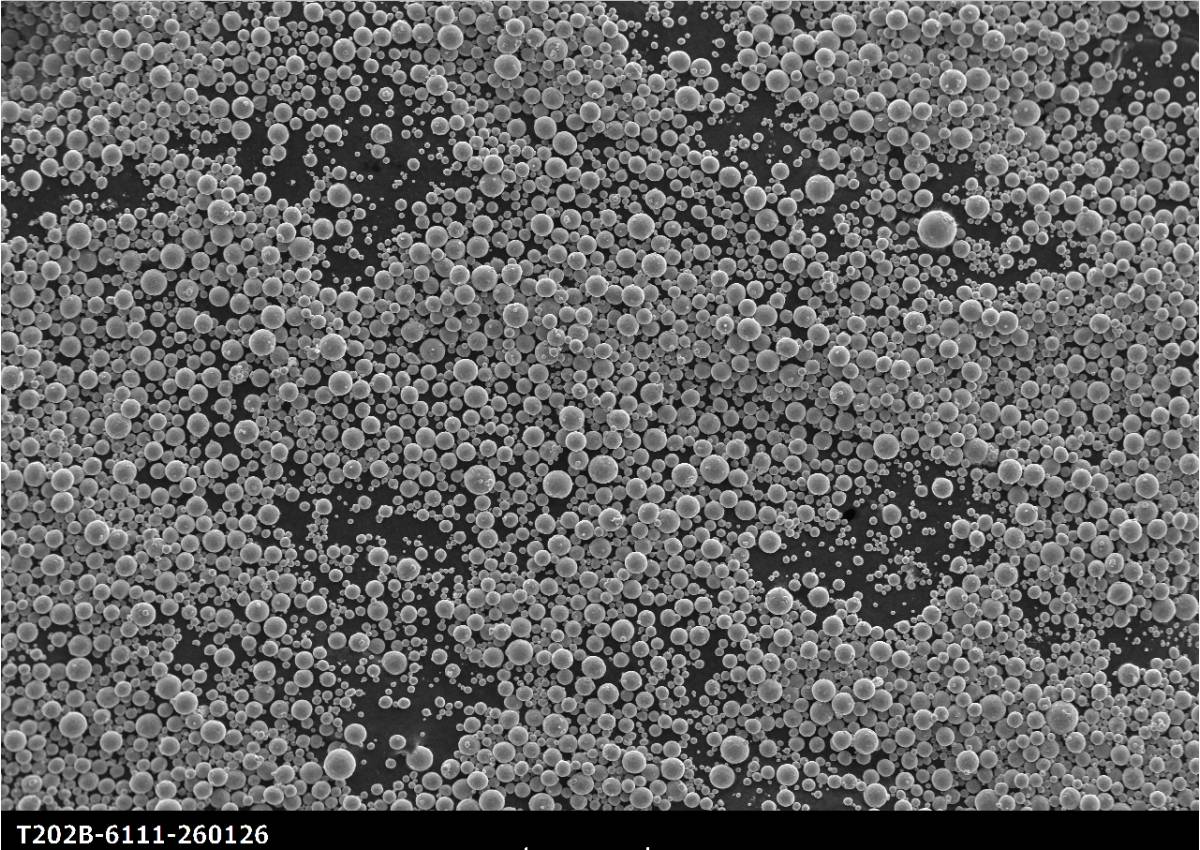
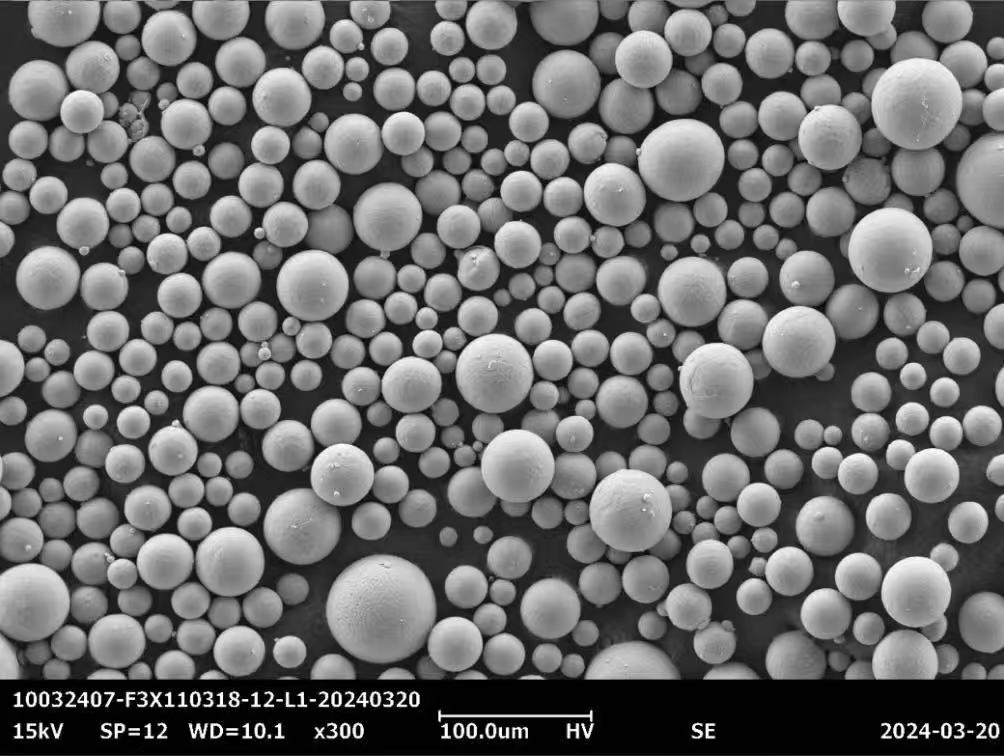
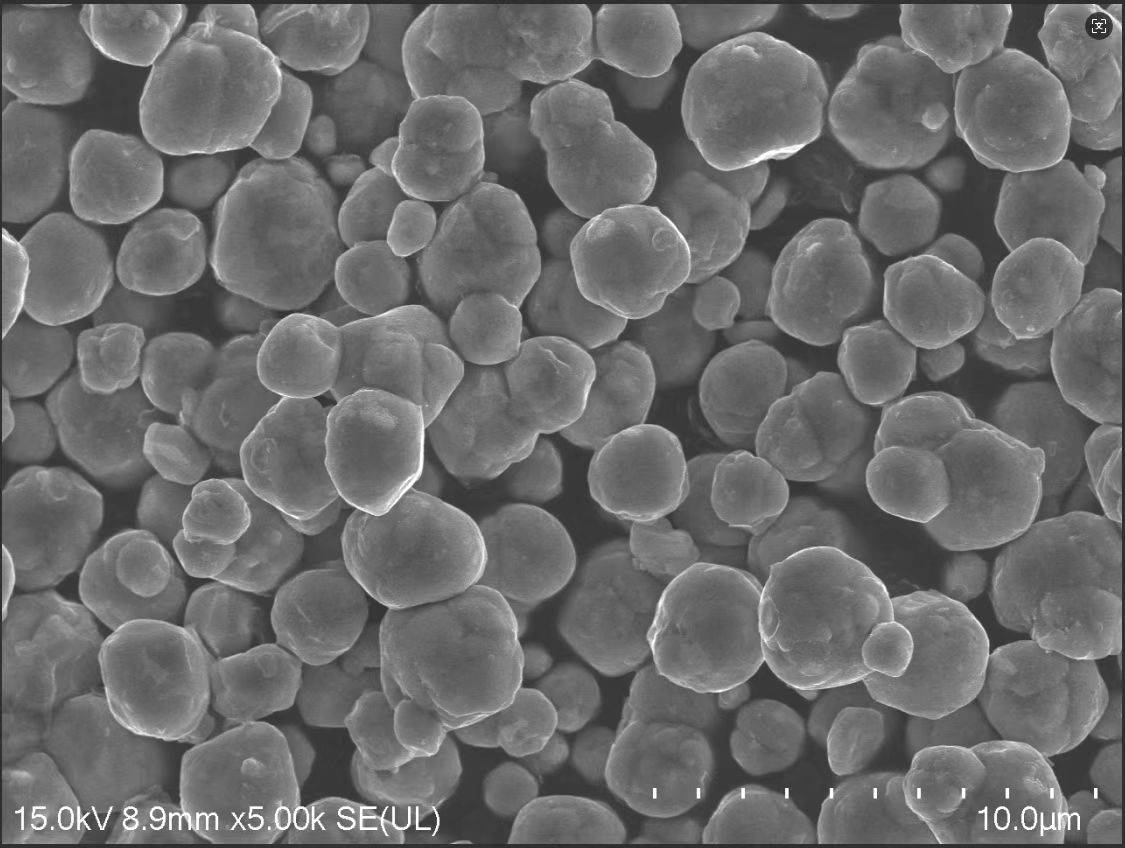
多料仓同步送粉时,真正难控的不是"设定比例",而是从送粉器出口到熔池的传输滞后。成分指令变化后,管路里还残留着上一配比的粉,实际成分相对指令存在几十毫秒到数秒的延迟。工程上需要做两件事:一是让不同粉末的粒径分布、松装密度、流动性尽量匹配,减少混合偏析;二是对配比指令做前馈补偿,保证过渡区厚度可控。
3. 工艺窗口:热输入是双刃剑
激光功率、光斑尺寸、扫描速度、送粉率、搭接率、层间温度——这几个参数共同决定熔池形态。热输入偏高,稀释率增大、基体成分被"冲淡"、变形与开裂风险上升;热输入偏低,则出现未熔合和气孔。梯度件还要额外关注层间温度保持,否则反复急冷会累积应力。
4. 应力与开裂控制
梯度结构虽然缓解了界面突变,但并非没有应力。常用手段包括:合理设计过渡区厚度与层数、基体预热与随动保温、路径规划上做对称或交错沉积、必要时引入塑性较好的中间缓冲层。对裂纹敏感的体系,还可以叠加超声/激光冲击等辅助能场。
5. 验证:用数据证明"真的过渡了"
一件梯度件的验收,至少要看四件事:
· 成分曲线:金相截面 + EDS 线扫描,确认成分随位置连续变化、无阶跃;
· 相组成:XRD 与背散射电子像,确认没有意料之外的脆性相;
· 力学梯度:显微硬度沿梯度方向的分布曲线,以及拉伸、弯曲、界面剪切强度;
· 缺陷:超声、工业 CT 检查内部未熔合与气孔,热震/热疲劳试验验证服役可靠性。
四、典型材料体系
材料组合 | 过渡方向 | 目标性能 | 典型应用 |
Ti–6Al–4V / TiAl 合金 | 韧性 → 高温强度 | 减重 + 抗高温蠕变 | 航空发动机叶片、机匣 |
Ti–6Al–4V / TiC 颗粒增强 | 基体 → 耐磨 | 表面耐磨、芯部韧性 | 航空结构件、医疗植入体柄 |
316L / Stellite 6(钴基合金) | 耐蚀 → 耐磨 | 抗磨蚀、抗气蚀 | 阀门、泵体、密封面 |
碳钢 / Inconel 625 或 718 | 低成本 → 耐蚀耐热 | 降本 + 表面高性能 | 石化管道、海洋结构 |
CuCrZr / 316L 不锈钢 | 高导热 → 结构强度 | 高效散热 + 承压 | 聚变堆第一壁、热沉部件 |
W / Cu | 抗溅射 → 高导热 | 抗等离子体冲刷 | 面向等离子体部件、电触头 |
钢 / 硬质合金(WC-Co) | 韧性 → 高硬度 | 抗冲击 + 抗磨损 | 冲压模、热锻模、刀具 |
Al 合金 / SiCp–Al | 轻质 → 高刚度 | 比刚度提升 | 航空航天轻量化结构 |
说明:上表为行业典型组合,具体体系的可实现性取决于设备送粉能力、粉末匹配度与后处理方案,需逐案验证。
五、应用场景
航空航天:整体叶盘、机匣、封严齿的局部强化;高价值叶片的尺寸修复与再制造,用梯度层把旧件"接"回公差带内。
能源与核电:聚变堆第一壁与偏滤器(W/Cu 梯度)、核电阀门与泵壳内壁的耐蚀耐磨层。
油气与海工:钻具稳定器、螺杆钻具、防喷器密封面——在腐蚀介质与磨粒冲刷的双重作用下,梯度层比单一镀层寿命长得多。
模具制造:压铸模、热锻模的型腔表层做高硬度梯度层,芯部保持韧性,兼顾抗热裂与抗磨损。
医疗:钛合金植入体表面做多孔/生物活性梯度,兼顾骨整合与力学匹配。
船舶与工程机械:大型轴类、液压杆、螺旋桨的耐磨抗蚀复合层与现场修复。
六、边界也要说清楚
一项技术如果只讲优点,客户在第一次试制时就会失望。梯度 DED 的现实约束有三条:
1. 不是所有材料都能连续过渡。互溶度低、易生成脆性相的体系,只能做"分段 + 中间层"的准梯度设计;
2. 效率与精度此消彼长。DED 沉积效率高,但表面粗糙度通常需要后续机加工,净成形复杂度不如粉末床熔融;
3. 认证成本高。航空、核电等领域的材料许用值与工艺规范需要大量试验数据支撑,导入周期以年计。
把这三条讲在前面,才是工程师之间的对话方式。
七、研倍能做什么
上海研倍新材料科技有限公司围绕金属增材制造材料与工艺,为客户提供从材料—工艺—验证的完整支持:
· 材料端:面向 DED 工艺的球形金属粉末供应与粉末适配性评估,涵盖钛合金、镍基高温合金、不锈钢、钴基合金、铜合金及颗粒增强复合粉末等体系;针对多料仓梯度沉积,提供粒径分布与流动性匹配建议,减少混合偏析与送粉波动。
· 工艺端:梯度路径设计(成分序列与过渡层厚度)、送粉配比与工艺窗口开发、沉积路径规划与应力控制方案。
· 验证端:成分梯度曲线、相组成、显微硬度分布、界面结合强度与内部缺陷检测,形成可交付的工艺数据包。
· 应用端:面向航空、能源、模具、油气等场景的零件试制、局部强化与失效件修复再制造。
【此处建议补充:设备配置(激光功率/机器人或五轴平台/料仓数量)、可成形最大尺寸、典型交付周期、已通过的检测标准、代表性案例——具体参数请以公司实际能力为准填写】
八、写在最后
梯度材料不是一个新概念,但直到 DED 这类"可编程配料"的工艺成熟,它才真正从实验室走向零件。它的价值不在于把两种材料拼在一起,而在于让设计者第一次可以按"位置"而不是按"零件"来分配材料性能。