
 金牌会员
 已认证
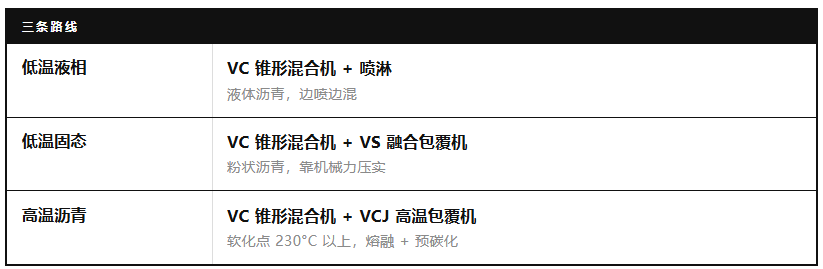
硬碳包沥青有三条路。低温沥青有液相和固相两条。难的是高温沥青——230°C 以上那种,它要先熔、再烧,两道工序对设备的要求正好相反,一台机器兼顾不了。
01 同样多的沥青,硬碳为什么不够用
同样一套工艺换到硬碳,很多人觉得调个参数就行。不行。
硬碳是非石墨化碳,层间距比石墨大,颗粒内部还带着微孔。结构一疏松,比表面积就上去了。 同样重量的粉,硬碳要覆盖的表面比石墨大得多。
表面大意味着什么?意味着同样多的沥青,石墨包一层够了,硬碳得先拿一部分去填那些孔和凹陷,剩在表面上的才谈得上成膜。这就是硬碳包覆添加量普遍更高的原因。
所以硬碳这条线,第一步不是研究包得多厚,是先算清楚:这点沥青,够不够铺满。
02 高温沥青:为什么要两台设备
低温那两条路先放一放,以后单独讲。这篇只说高温沥青——软化点 230°C 以上那种。
它和低温沥青的根本区别是:低温沥青只需要熔和压,高温沥青还要再烧一道。 沥青熔了、铺开了,事情没完,还得继续升温做预碳化,让沥青真正变成碳。
熔和压,靠机械力就能做。预碳化不行,那是热处理,得靠温度、时间和气氛。两种能力长在两台机器上。
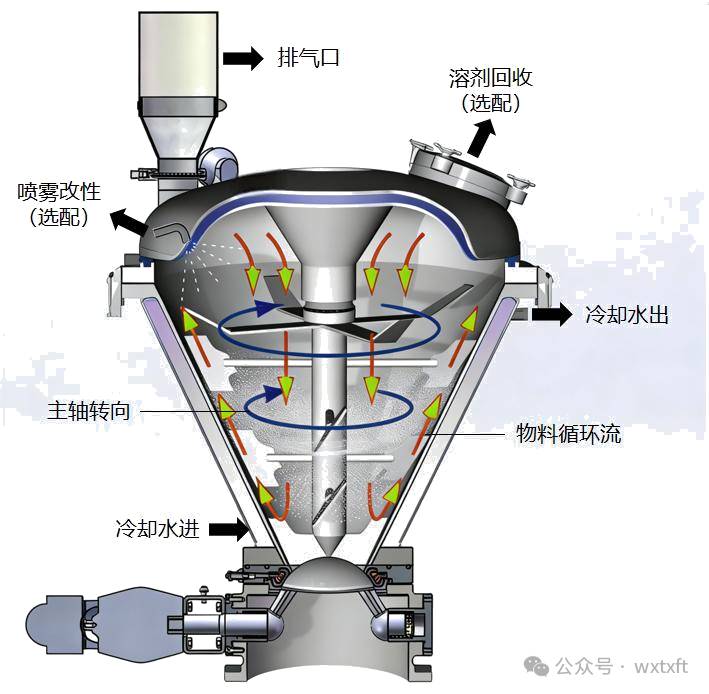
图 1 · VC 系列锥形混合机:常温混合,物料在锥体内被转轴刀片反复翻动(图源:泰贤 VC/VCH/VCD 系列产品介绍)
第一台负责混。 VC 系列锥形混合机在常温下把硬碳和沥青粉混到足够均匀——转轴带刀片高速旋转,和锥形桶体配合形成循环,粉料在里面反复被翻动、打散。这一步不需要高温,要的是均匀。
第二台负责烧。 混好的料进 VCJ 高温包覆机,熔融、铺展、预碳化一次走完。
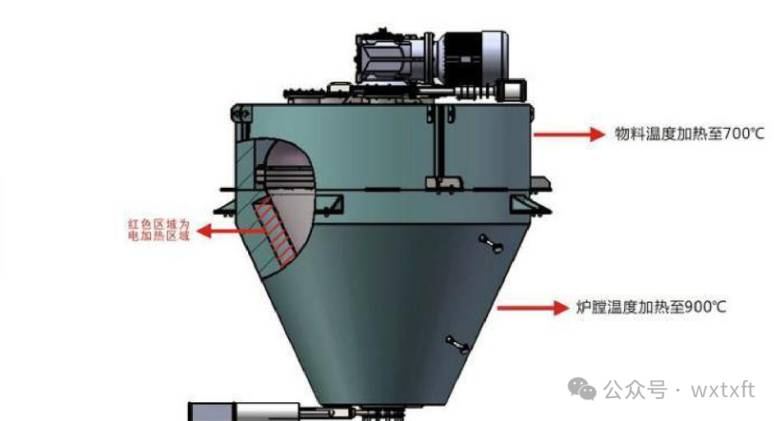
图 2 · VCJ 高温包覆机剖面:电加热预碳化,物料加热至 700°C、炉膛 900°C (图源:泰贤 VCJ 系列产品介绍)
VC 锥形混合机有加热,但加热能力不够,到不了预碳化的温度; VCJ 高温包覆机要保证几百度下的密封和氮气保护,结构上很难同时做到高速混合,分散能力也不够。
一个混得好但烧不了,一个烧得了但混不动。 高温沥青合不到一台机器里。
而且 230°C 只是熔化的起点。真正预碳化要烧到 700°C 以上,炉膛还得再高一截——所以 VCJ 必须带电加热和全程氮气,不是普通加热搅拌能替代的。
03 除了设备,还要盯住控氧
包得均匀已经很难了。但真把一批料做废,原因往往不在设备,在细节。
第一个细节是氧。
氧在高温下做的事不只是氧化,它会把已包的沥青刻蚀掉——碳层被啃下来,包好的壳重新露底,等于白包。硅碳上也一样,不是哪类材料独有的毛病。
但真正让工程师不敢松手的不是包得好不好,是燃爆。沥青可燃,升温后的挥发组分和炉内空气一混,落进爆炸极限,遇上电加热元件就是事故。所以高温包覆开机第一步不是投料,是赶氧:氮气置换,把氧含量压到安全线下才允许升温。
实验室里好办,放大到生产就变样:炉体密封、进出料方式、氮气流量压力,任何一环漏气,整批料就废了。高温包覆线不能简单按「买台炉子」来算。
04 顺序不能反:先混后烧
能不能先把沥青熔了再混?
不行。沥青一熔化就变成黏稠液体,这时候加硬碳,只会得到一坨结块的料——沥青抱团,硬碳被裹在里面出不来。而且熔化的沥青温度在往下走,等你想混匀,它已经固化了。
顺序只能是:常温下先把两种粉混匀,再整体升温让沥青就地熔化、就地铺展。混匀那一刻,沥青颗粒已均匀分布在硬碳表面,后面熔化时它只需原地软下来、铺开,不用再搬运。
这也是为什么第一步的均匀度,直接决定第二步能不能成。
顺序不是工艺习惯,是物理约束。先混后烧,混的是分布;先烧后混,混的是结块。
05 什么时候该上两台
判断标准就一条:看沥青的软化点。
230°C 以上,直接按高温路线走, VC 锥形混合机配 VCJ 高温包覆机,不要试图用单机解决。软化点低、能常温熔化的,走低温那两条,一台加一台就够。
但软化点只是入场券。同样是 230°C 以上的沥青,换一种硬碳,比表面、粒径、含水率都不一样,包覆效果可能差很远。具体能不能跑通,得看物料特性和实验结果——这句话不是客套,是这条线上的常态。
这篇讲的是判断,不是配方
你的沥青软化点在哪一档、硬碳的比表面和含水率什么水平,直接决定走单机还是走两台。拿不准的话,把这两个数告诉我们就行,电话里聊比文字快。
实验室有 VC 锥形混合机、VS 融合包覆机、VCJ 高温包覆机三个系列,从小试到中试都能跑。带料过来,当天能看到混合状态和包覆后的出料情况。


