
 金牌会员
 已认证
软磁绝缘材料的做法,是拿陶瓷粉去包覆铁粉。陶瓷粉的用量很少,少到很多人第一次听会以为听错。但比配比更关键的是温度:同样这套料, 30°C 包得不匀, 135°C 又过头了。中间那个能包住、又能保住性能的点,才是这条线真正的门槛。

图 1 · VS 系列融合包覆机(发货实拍,图为 VS-600)
01 为什么温度对包覆效果有效
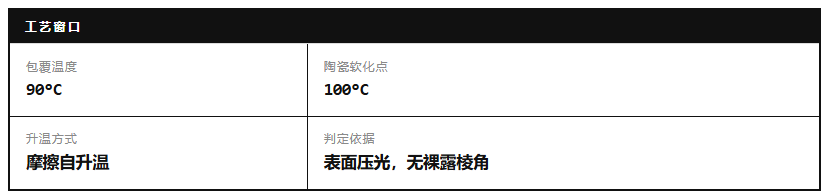
答案在陶瓷粉的软化点上:100°C 左右,这是实验记录里的原话。常温下干法固固包覆一样能做,机械力照样能把陶瓷粉压到铁粉表面。但硬碰硬压出来的膜不容易铺匀,表面这一块有、那一块薄。接近软化点时,陶瓷粉变软、塑性上来,被压头一挤就铺得开、连得成片——同样的力,均匀性两回事。
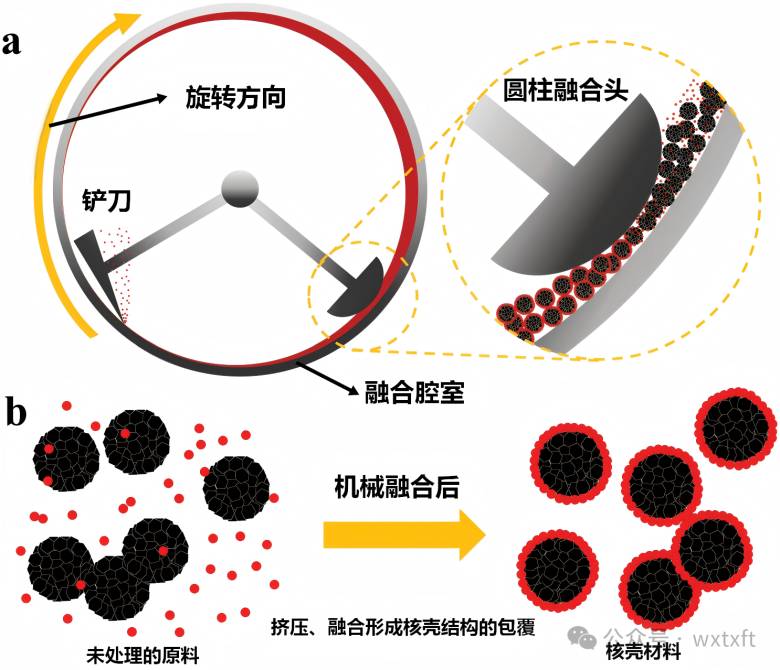
图 2 · 铲刀把料带回、经圆柱融合头挤压,子颗粒被压进母颗粒表面形成核壳结构(图源:泰贤技术资料)
90°C 这个数,是我们一批批试出来的经验值。但往回看,它跟陶瓷粉软化点 100°C 对得上——90 正好落在这个点下方一小段。再低,软化不够;再高,过了头。经验和原理在这里互相印证。
02 四个温度点,四种结果
四个温度跑下来,只有 90°C 这一段能用——到了 90 就停,不要再往上追。
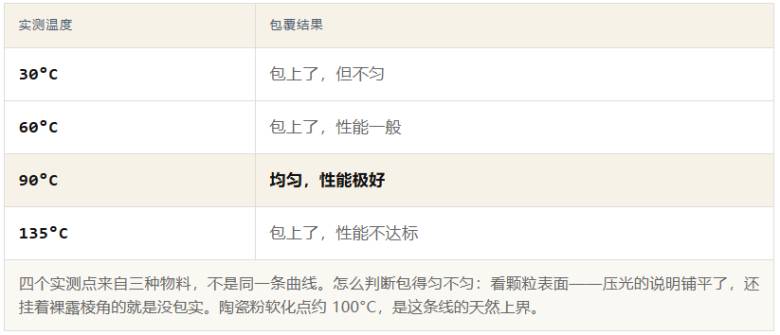
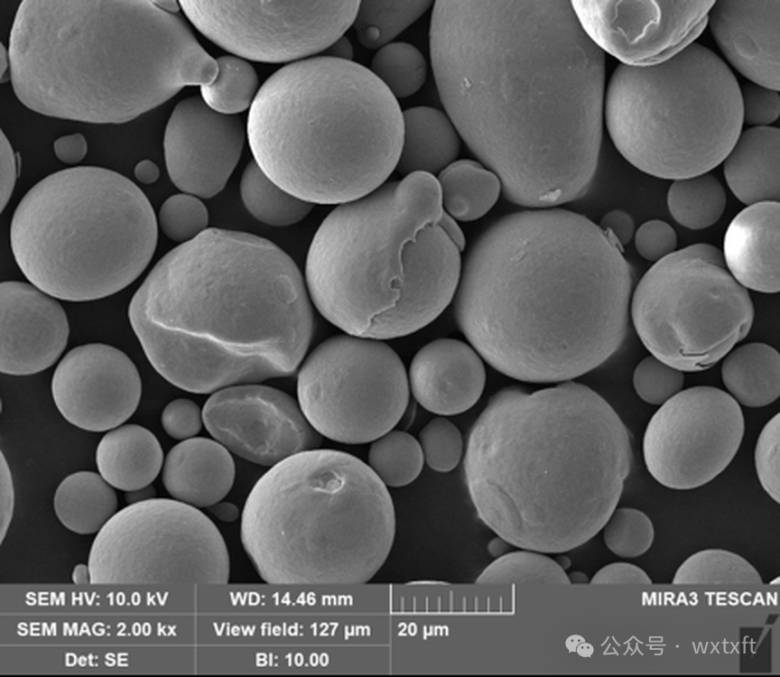
图 3 · 包覆后的铁粉表面:陶瓷粉把原始凹凸填平压光,颗粒呈规整球面(SEM, 2.00 kx)
不是「温度越高越好」,也不是「差不多就行」。这条线有上界,就在软化点。
03 这条线上我们的位置
VS-3、VS-1000、VS-2000 都在跑这条线,区别在批量。 VS-3 装料 0.8–1.2 L,适合摸参数; VS-1000 到 100 L;VS-2000 的有效容积 200 L,产线级。
结构上,带铲刀的旋转缸(转子)转起来,粉料受离心力贴着转子壁走。走到圆柱融合头(压头)那里被挤压、被剪切,一遍不够,所以转子壁上有狭缝让料出去,缸体外面的铲刀再把料送回转子内部,形成循环流。物料一圈一圈过压头,每一圈压实一点,直到陶瓷粉在表面嵌稳。
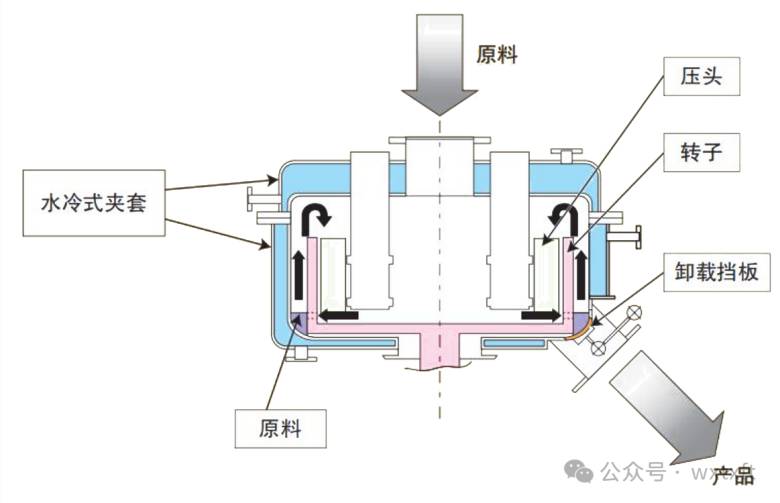
图 4 · VS 剖面:原料经转子壁运动到压头被挤压,产品从卸料挡板排出(图中夹套为可选配置,本例未通冷却水;图源:泰贤 VS 系列产品介绍)
有一件事要单独说:比重大的料,发热是另一个量级。同样的转速换到纳米晶铁粉上,设备发热严重,得全程开冷却水,温度过高时停机 30 分钟降温再继续。铁粉能靠摩擦慢慢升到 90°C,纳米晶铁粉不行——它自己产生的热量已经越过窗口了。同样是「到 90°C」,前者是加热手段,后者是要压住的风险。
同一套参数,换个物料就可能从「刚好」变成「过头」。温度窗口不是设备参数,是物料参数。
如果你的料是微米级铁粉配纳米陶瓷粉或玻璃粉,开实验前先查两件。
陶瓷粉的软化点在哪。这是窗口的上界来源。你的料可能 80°C 就软化,也可能要 150,得问供应商要,或者自己做一次梯度。
设备预热靠什么升温。如果用了外部加热,你分不清那个 90°C 里有多少是挤压产生的。而真正让陶瓷粉铺开的,是挤压那一瞬间的力和温升。
这两件事清楚了,参数才有意义。顺序反了,调得再细也是猜。
这篇讲的是判断,不是配方
具体到你的料,起始温度定在哪、跑多久、怎么判断该停,得看物料本身。这些电话里聊比文字快。
实验室有 VS-3、VS-1000 和 VS-2000,装料从 0.8 升到 200 升。带两三公斤料过来,当天看得到包覆效果和出料状态;性能要送检,几天后出结果。
这类活我们做过:陶瓷粉包覆铁粉、玻璃粉包覆纳米晶铁粉,都跑过批量并交付设备。


