
 金牌会员
 已认证
八个罐一起转 效率翻倍的前提是转速算对
罐磨球磨机的原理不复杂:主辊带动球磨罐旋转,罐内研磨球被提升到一定高度后抛落,靠冲击和摩擦把物料磨细。八工位机型把这一套动作复制到八个位置上,一次装八罐,理论上效率是单工位的八倍。
实际使用中,八倍很难拿到。原因集中在两件事:主辊转速和罐体转速不是同一个数,工位间距和罐体长度必须匹配。这两件事算错了,八个罐里可能只有两三个在有效工作,其余在空转或者打滑。
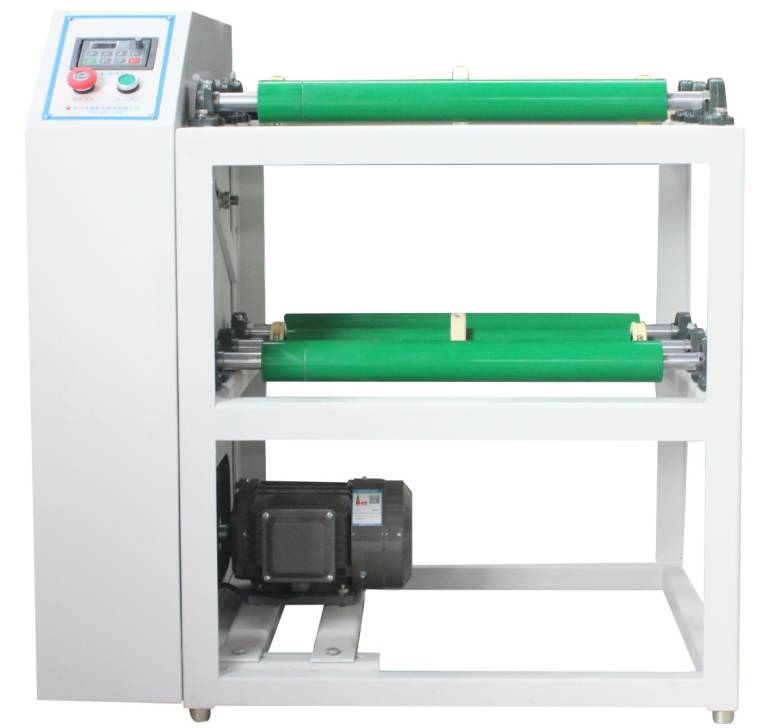
GQM-8有两个规格。GQM-8-5主辊转速50410±10rpm、适配罐外径Φ70Φ230、工位间距235280mm、单工位最大载荷22.5kg、整机1.5kW、106kg、220V单相。GQM-8-15主辊转速40365±10rpm、适配罐外径Φ75Φ300、工位间距295370mm、单工位最大载荷60kg、整机2.2kW、152kg、380V三相。两个规格的差别不只是大一号,转速区间是往下走的。
主辊转速不是罐体转速
摩擦传动的基本关系
罐磨机靠聚氨酯辊与罐体表面的摩擦力驱动,没有齿轮。这种传动方式下,辊面和罐面接触点的线速度相等,于是:
罐体转速 = 主辊转速 × 辊外径 ÷ 罐外径
两个规格的聚氨酯辊外径都是Φ60mm。这个公式是全篇的钥匙,因为产品样本上标的是主辊转速,而决定研磨效果的是罐体转速。
代入具体罐径算一遍
以GQM-8-5为例,主辊转速取上限410rpm:
罐外径 | 罐体转速(主辊410rpm) | 罐体转速(主辊50rpm) |
Φ70 mm | 351 rpm | 42.9 rpm |
Φ100 mm | 246 rpm | 30.0 rpm |
Φ150 mm | 164 rpm | 20.0 rpm |
Φ200 mm | 123 rpm | 15.0 rpm |
Φ230 mm | 107 rpm | 13.0 rpm |
同一台机器,主辊都开410rpm,Φ70的罐转到351rpm,Φ230的罐只有107rpm,差了3.3倍。这就是为什么把转速开到顶了这句话在罐磨机语境下没有意义——必须说清配的是多大的罐。
转速还要过临界转速这一关
球磨罐的临界转速是研磨球开始贴壁不落的速度,经典表达式为 n_c = 42.3/√D,D取罐内径(米)。
罐外径 | 临界转速 n_c | 推荐工作转速(0.7 n_c) | 对应主辊转速 |
Φ70 mm | 159.9 rpm | 111.9 rpm | 131 rpm |
Φ100 mm | 133.8 rpm | 93.6 rpm | 156 rpm |
Φ150 mm | 109.2 rpm | 76.4 rpm | 191 rpm |
Φ200 mm | 94.6 rpm | 66.2 rpm | 221 rpm |
Φ230 mm | 88.2 rpm | 61.7 rpm | 237 rpm |
这张表揭示了一个反直觉的结论:罐越大,需要的主辊转速反而越高。因为大罐的减速比更大,主辊必须转得更快,罐体才勉强达到临界转速的七成。
对照GQM-8-5的410rpm上限:配Φ70罐时主辊开到131rpm就已经到位,开到410rpm相当于罐体351rpm,超过临界转速2.2倍,研磨球完全贴壁,研磨从抛落冲击退化成贴壁摩擦,效率断崖式下降,同时罐体温升剧烈。配Φ230罐时,主辊需要237rpm才达到0.7倍临界,410rpm对应罐体107rpm,是临界转速的1.21倍,也已经超了。
换句话说,410rpm这个上限不是给所有罐径用的,它是变频器的调节范围,不是推荐工作点。实际工作点应该落在50~250rpm这个区间,具体数值按罐径查表。
打滑是转速虚高的直接后果
罐体转速算出来是351rpm,实际转没转到,需要现场验证。方法很土但可靠:在罐体上做个记号,计时10秒,数转过的圈数乘以6,和计算值对比。
偏差超过5%,说明辊面与罐面之间在打滑。打滑的常见原因是罐体表面有粉尘、聚氨酯辊磨损变光、单工位载荷超限压得辊子变形。打滑状态下,主辊转得再快,罐体转速也上不去,能耗全变成了摩擦热。
工位间距卡的是罐长不是罐径
235~280mm意味着什么
工位间距是可调范围,它限制的是球磨罐的轴向长度,不是直径。Φ70Φ230是径向限制,235280mm是轴向限制。
一个Φ230的罐,如果长度做到300mm,装不进235~280mm的工位;而一个Φ150、长250mm的罐,装进去很轻松。选罐时必须同时报直径和长度两个数,只报直径是不够的。
八工位排布带来的额外约束
八工位机型通常采用双辊多工位结构,八个罐分两排或四组布置在同一组辊轴上。这意味着八个罐的直径应当一致,至少同一根辊轴上的四个罐直径要一致,否则线速度不同,罐体转速不同,同一批样品出来粒度不均。
实际生产中最常见的错误是手头有什么罐就装什么罐:Φ100的罐和Φ150的罐混装在同一根辊轴上。Φ150的罐罐体转速只有Φ100的六成多,磨出来的细度差一大截,混批之后整批数据报废。
载荷账要按八工位一起算
单工位22.5kg和60kg的含义
单工位最大载荷22.5kg(GQM-8-5)指的是罐体、研磨球、物料三者的总质量上限。八个工位全满,总载荷180kg。
整机自重106kg,载荷是自重的1.7倍。这个比例意味着机架、辊轴、轴承的选型是按满载工况做的,但前提是载荷均匀分布。八个工位只装三个,剩下五个空着,重心偏向一侧,长期运行辊轴会偏磨。
罐、球、料怎么分这22.5kg
以一个Φ150×200mm的罐估算:罐体自重约5kg,剩余17.5kg分给球和料。
按球料比2:1、装料系数0.4估算:罐容积 π×0.075²×0.2≈3.5升,装料1.4升。物料堆密度按1.5kg/L算,物料质量2.1kg;球质量按球料比2:1为4.2kg。合计6.3kg,加罐体5kg共11.3kg,在22.5kg以内,还有余量。
如果换氧化锆球(密度6.0g/cm³),同样体积的球质量是钢球的两倍多,填充率必须下调,否则22.5kg很快被吃满。介质密度是载荷账里波动最明显的一项。
功率密度看的是工位不是整机
GQM-8-5整机1.5kW,摊到八个工位是187.5W/工位;GQM-8-15整机2.2kW,摊到八工位是275W/工位。这个数字要和单工位载荷一起看:187.5W对应22.5kg,8.3W/kg;275W对应60kg,4.6W/kg。
大规格机型的单位载荷功率反而更低,这不是设计缺陷,而是因为大罐的研磨主要靠重力抛落,能量来自球体势能,电机只需要克服摩擦和提升阻力。
装料与球料比的三条边界
装球体积占罐容的三分之一到二分之一
球装太少,撞击次数不足,磨不动;球装太多,球之间没有运动空间,变成整体滚动,同样磨不动。三分之一到二分之一是通行区间,粗磨取上限,细磨取下限。
物料体积不超过剩余空间的三分之一
扣除球占据的体积后,剩下的空间还要留给物料和球的运动。物料填满剩余空间,球就动不了。这条边界比球料比更容易被违反,因为操作者往往只看罐装满了没有。
球料比按物料性质选
硬、脆、粗的物料用3:14:1,靠足够的球量保证撞击频次;软、韧、细的物料用1.5:12:1,球太多反而造成过磨和团聚。
八工位机型做对比实验时,八个罐可以设八组不同球料比,一次跑完一组正交实验。这是八工位相对单工位更实在的价值——不是产能,而是实验效率。
参数速查
项目 | GQM-8-5 | GQM-8-15 |
外形尺寸 | 950×660×960 mm | 1130×800×960 mm |
重量 | 106 kg | 152 kg |
电机功率 | 1.5 kW | 2.2 kW |
电源 | 220V 单相 | 380V 三相 |
主辊转速 | 50~410±10 rpm | 40~365±10 rpm |
磨罐外径范围 | Φ70~Φ230 mm | Φ75~Φ300 mm |
工位调节间距 | 235~280 mm | 295~370 mm |
聚氨酯辊外径 | Φ60 mm | Φ60 mm |
单工位最大载荷 | 22.5 kg | 60 kg |
选购件与实际配置
样本上列了三项选购:手摇装置、辅助转动、防护罩。手摇装置和辅助转动只支持2工位、4工位、8工位机型,防护罩全系可选。
手摇装置用于停电或调试时手动盘车,实验室场景值得配;辅助转动用于卸料时让罐体慢速翻转,减少物料在罐口的堆积;防护罩在罐体破裂或罐盖松脱时挡住飞溅的球和料,八工位机型转速高、罐多,防护罩的必要性比单工位更高。
八个罐的一致性怎么验证
用同一种料跑一次平行
八个工位装同一批料、同一规格的罐、同一球料比,跑固定时间后逐个取样测粒度。八个结果的标准偏差应当落在5%以内。
如果偏差超过10%,逐个排查三个变量:罐体直径是否一致、罐内球量是否一致、辊面是否磨损不均。八工位机型的辊轴很长,中间段和两端的辊面磨损速度不同,这是偏差的常见来源。
换罐之后的重新标定
换了罐径就要重新算转速,这一点前面已经说过。但换罐之后还有一个容易被忽略的动作:重新确认工位间距。Φ230的罐和Φ150的罐,长度往往不同,工位间距要跟着调,调完再锁紧。
长时间运行的温升
连续跑几小时之后,辊面、轴承、罐体都会升温。罐体温度升高会让物料温度升高,对热敏物料来说这是隐性风险。八工位机型罐多、摩擦面多,温升比单工位明显。跑长周期工艺时,中途停机测温是必要的。
罐体材质怎么和内衬配套
研磨球不能比罐体硬太多
罐体材质和研磨球材质的硬度要匹配。球比罐硬得多,罐壁磨损快,磨下来的罐体材料进入物料,成为污染源;球比罐软太多,球自身磨耗快,球径变化导致研磨效率逐批下降。
常见的配套关系是:刚玉罐配氧化锆球,两者硬度接近,磨耗都在可接受范围;聚氨酯罐配氧化锆球或刚玉球,靠罐体的弹性缓冲冲击;不锈钢罐配不锈钢球或硬质合金球,用于需要金属背景的场合;尼龙罐和PTFE罐配氧化锆球,避免金属污染。
污染容忍度决定材质选择
做痕量元素分析时,罐体带入的任何一点磨损都是干扰。这时候选PTFE罐或者玛瑙罐,虽然磨耗快、寿命短,但不带入金属元素。
做常规粉体细化时,磨耗不是主要矛盾,选刚玉罐或不锈钢罐,寿命长、成本低。
八工位混装材质的风险
八个工位装不同材质的罐,看起来灵活,实际会带来两个问题:不同材质的罐重量不同,载荷分布不均;不同材质的罐内壁粗糙度不同,同样的球料比磨出来的细度不同。做平行实验时,八个罐的材质应当一致。
日常维护的三个位置
聚氨酯辊面
辊面是摩擦传动的核心,磨损之后直径变小,传动比跟着变。Φ60的辊磨到Φ58,罐体转速会上升3.4%。辊面出现明显的光滑、发亮、局部凹陷,就该更换。
日常清洁用湿布擦掉辊面附着的粉尘,不要用溶剂,聚氨酯会被某些溶剂溶胀。
辊轴轴承座
八工位机型的辊轴长,中间有支撑。轴承座松动会让辊轴跳动,辊面与罐体的接触压力忽大忽小,表现为罐体转速不稳、有周期性异响。定期检查轴承座的紧固螺栓,是最省事的预防。
罐盖密封圈
湿磨和真空磨对密封要求高。密封圈老化之后,罐内液体会渗漏,渗到辊面上会造成打滑。密封圈属于消耗件,按使用频次定期更换,比出了问题再换划算。
什么情况下八工位不合算
八工位适合多组平行实验和小批量多品种。如果工艺已经定型、只需要跑一个配方,八工位有一半工位常年空着,不如选2工位或4工位,占地面小、能耗低。
反过来,如果要做八组不同参数的对比,或者要同时处理八种不同物料,八工位的价值才真正体现。选型时先回答一个问题:八个罐里,装的是同一件事的八个样本,还是八件不同的事?答案决定了工位数,也决定了后面所有参数的算法。
天创粉末的罐磨球磨机覆盖单工位实验款、2工位、4工位、8工位多个规格,配套的滚筒球磨罐有刚玉、不锈钢、聚氨酯、尼龙、PTFE等多种材质,配罐时把直径、长度、材质三个数一起报给厂家,能少走不少弯路。
罐磨机选型的所有纠结,终究都会落到一个式子上:罐体转速等于主辊转速乘辊径除罐径。把这个数算准,再让它在临界转速的六到七成之间,剩下的装料、球料比、时间才有讨论的意义。


