
 白金会员
 已认证
关键词:电池研发|实验室神器|开路电压
1. 前言
锂离子扣式电池常被用于新材料、新工艺的电化学性能初步测试与评价,通过测定比容量、中值电压、循环寿命等指标,快速评估材料潜力。然而,组装过程中的微小偏差,都可能让开路电压(OCV)异常下降,直接影响测试结论。从极片到隔膜、从电解液到封口,任何环节的疏漏都可能导致OCV异常,以下六大关键因素,实验室必看!
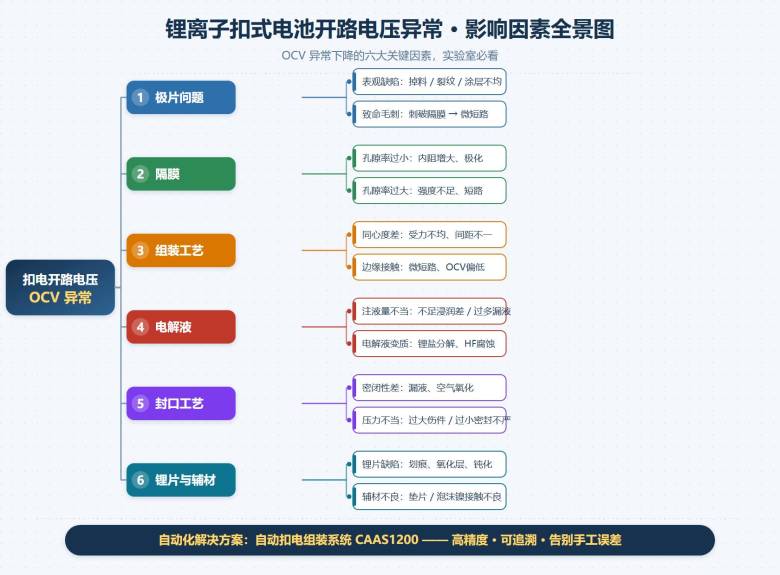
2. OCV异常下降的六大关键因素
2.1、极片问题:
表观缺陷:极片表面掉料、裂纹、涂层不均,会造成活性物质分布不均,破坏电极完整性,阻碍锂离子嵌入脱出,使OCV下降。
致命毛刺:冲片刀口不锋利或工艺控制不当易产生毛刺,在组装与静置过程中刺破隔膜,引发正负极微短路,破坏电池内部电势平衡。
2.2、隔膜问题:
孔隙率过小,会阻碍锂离子通过、增大内阻,静置中产生极化使OCV逐渐下降,也影响电解液浸润;孔隙率过大,隔膜机械强度不足,易发生短路,同样影响OCV。
2.3、组装工艺问题:
正负极片与外壳同心度不佳,会使极片受力不均、正负极间距不一致,导致局部电场与锂离子分布异常;极片边缘接触还会引发微短路,部分电流在内部流失,使OCV偏低。
2.4、电解液问题:
注液量不足,极片与隔膜浸润不充分,电极反应不充分;注液量过多,封口时内部压力增大易漏液。电解液变质也不容忽视:锂盐分解会降低导电性,水分与锂盐反应生成HF会腐蚀电极,均使OCV异常。
2.5、封口工艺问题:
封口不严,电解液泄漏、外部空气进入,导致电解液氧化或负极锂金属被氧化,改变电极电势;封口压力过大,损伤极片与隔膜引发微短路;压力过小,则密封不严、接触不良,均使OCV下降。
2.6、锂片与辅材问题:
锂片表面划痕、凹坑、氧化层或不均匀沉积,会增加内阻、减少有效反应面积,被钝化层影响电势;垫片、泡沫镍等辅材质量不佳,会引起接触不良、增加内阻,均使OCV下降。
综上所述,锂离子扣式电池组装后静置过程中开路电压异常下降可能是由多种因素共同作用导致的。包括电池内部的不同材料的表观、质量、组装同心度、封口压力等问题。在扣电的制备过程中,为了减少电压下降,需要在电池材料选择、极片制备和组装工艺等多方面进行优化,需要严格控制每一个环节,才能确保扣电的质量和性能。
3. 自动扣电组装系统
告别人工误差,元能科技(厦门)的自动扣电组装系统(CAAS1200,IEST),用黑科技为实验保驾护航!
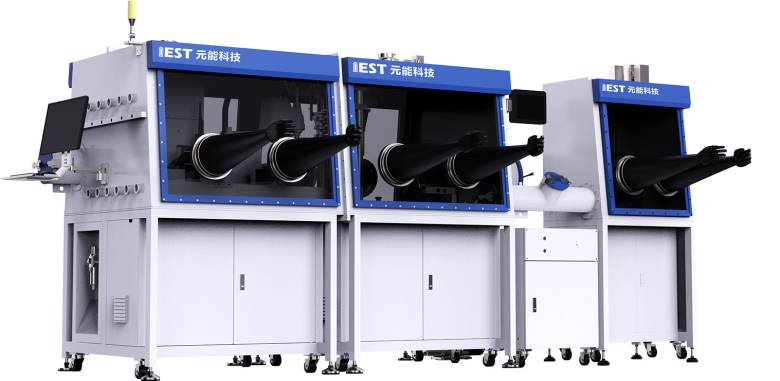
自动扣电组装系统CAAS(Coin-cell Automatic Assembly System)
Ø核心优势:
· 超净环境:手套箱内水氧含量<0.1ppm,杜绝环境干扰;
· 高精度组装:机械手±0.2mm同心度,视觉检测实时纠错;
· 封口黑科技:压力与厚度双控制,一致性拉满;
· 卷曲极片克星:特制吸盘轻松抓取,行业难题迎刃而解;
· 电解液精准控量:注液精度±2μl,告别手抖!
· 其余设备功能可咨询客服获取产品彩页。
Ø开路电压数据:
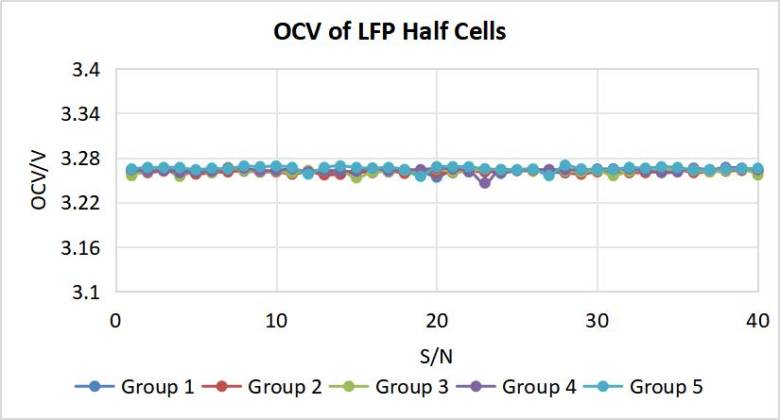
上述数据为采用自动扣电组装系统组装的LFP扣电的开路电压数据,共测试5组,每组40ea,开路电压均在3.24~3.28V之间,开路电压数据的一致性和稳定性表现优异。
4.总结
元能科技(厦门)有限公司的自动扣电组装系统(CAAS1200,IEST)采用高精度机械手、视觉检测系统和自动封口装置实现扣式电池的自动化高精度组装,封口压力稳定,并且可以解决行业内卷曲极片装配难度大的难题,还有组装过程实时监控以及物料状态与组装过程可追溯等功能,适用于锂(钠)电行业的正、负极材料电性能的系统化评测。
转发收藏,实验不踩坑!


