 金牌会员
 已认证
在全球“双碳”战略与循环经济浪潮的推动下,如何将废弃生物质、废旧轮胎、城市污泥等有机固废转化为高价值资源,已成为环保与能源领域的议题。全自动热解炭化炉正是这一背景下的关键技术装备。它并非传统意义上的焚烧炉,而是一种在特定缺氧环境中对有机物进行热化学转化的智能化系统。本文将深入解析什么是全自动热解炭化炉,并从技术原理、工艺革新、经济效益及环境价值四个维度,阐述其相较于传统处理方式的优势。
一、什么是全自动热解炭化炉?
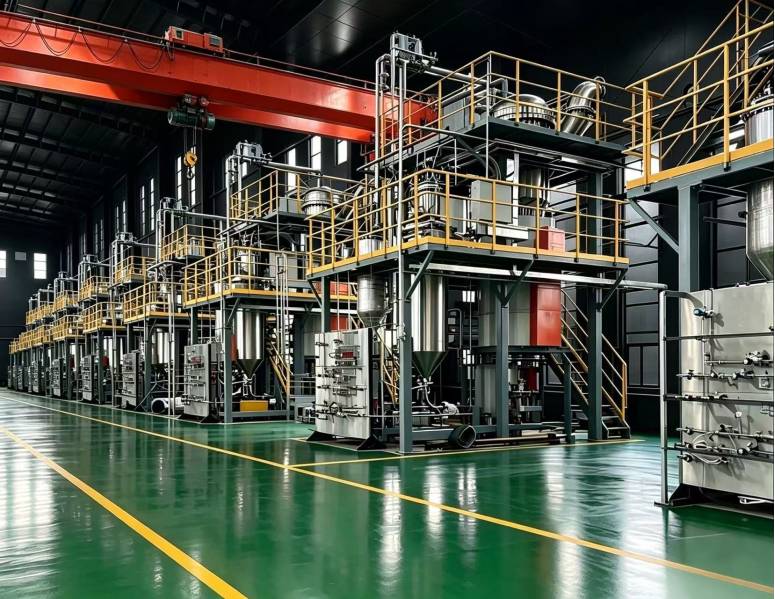
全自动热解炭化炉是一种集成了自动化控制与连续式生产工艺的成套设备,其机理在于干馏式热解炭化技术。简单来说,它是在完全密闭、无氧或缺氧的条件下,通过外部加热使物料温度升高,促使有机大分子链断裂,分解为小分子气体、液体(焦油与木醋液)和固体炭的过程。
与传统的单段式炭化设备不同,现代全自动热解炭化炉通常采用设计,将进料、干燥、热解、炭化、冷却、出料及尾气处理等所有工序集成在一个连续运转的系统中。根据设备结构,常见的有回转式(滚筒结构)和螺旋推进式两种。其中,回转窑因其原料适应性广、处理量大、受热均匀等特点,成为工业化应用的机型。
例如,在生物质处理领域,它可以将稻壳、椰壳、竹屑等农林废弃物转化为生物炭;在环保领域,它能将市政污泥、油泥、医疗废弃物等危险废物进行无害化减量,并回收能源。这种设备不仅实现了有机固废的“减量化、无害化、资源化”处理,更通过全流程的自动化控制,确保了生产过程的安全与稳定。

二、全自动热解炭化炉的工艺与工作流程
要理解其优势,首先需要了解它的工作流程。一个完整的全自动热解炭化系统通常包含以下环节:
1. 预处理与智能进料
原料首先需经过破碎、干燥等预处理,将粒径控制在合适范围(通常3-10mm),含水率降至10%以下,以防止炉内结焦。预处理后的物料通过螺旋输送机或皮带输送机,在定量给料系统的控制下送入炉体。进料口采用双密封结构(机械密封+氮气密封),防止空气进入引发氧化燃烧,同时避免高温气体外泄。
2. 分段式热解反应
这是炭化炉的环节。现代设备通常将炉体分为不同的功能段,实现控温:
干燥段:约150-200℃,脱除物料中的自由水和结合水。
预热解段:约200-300℃,物料开始软化,部分不稳定组分开始分解。
热解炭化段:约400-600℃(甚至更高至800-1000℃),这是关键的反应区。在缺氧环境下,物料发生剧烈的热化学反应,析出挥发分(甲烷、焦油、一氧化碳、氢气等),同时固定碳逐渐富集,形成多孔炭基体。
冷却段:反应完成后的高温热解炭(可达800℃以上)进入水冷或风冷系统,温度降至100℃以下排出,避免出料后与空气接触发生自燃。
3. 热解产物的分离与回收
反应产生的热解气通过管道进入分离系统。利用不同组分冷凝点的差异,先分离出木焦油和木醋液(可作为化工原料或燃料),剩余的不凝性可燃气体(主要成分为CO、H₂、CH₄等)则被净化后输送回燃烧室,为炭化炉自身供热。这种自循环设计实现了能源的自给自足。
4. 智能化控制系统
这是“全自动”的精髓所在。整套设备采用PLC(可编程逻辑控制器)和触摸屏人机界面,集成温度、压力、进料速度、炉体转速、气体流量等全流程监控。操作人员只需在控制室设定好参数,系统即可自动完成从进料到出料的全部工序,并支持远程诊断与数据记录。
三、全自动热解炭化炉的优势
相较于传统的土窑炭化、简单机械炉或垃圾焚烧技术,全自动热解炭化炉在以下五个方面展现出压倒性优势:
1. 连续生产,告别间歇作业
传统炭化工艺多为间歇式,即“装料-炭化-冷却-出料”循环进行,不仅能耗损失大,而且生产效率低下。全自动热解炭化炉采用连续式生产模式,原料从一端进入,成品从另一端连续排出,实现了“流水线”作业。
以中车山东风电公司研发的“全竹高值利用炭—汽联产项目”为例,该设备实现了720小时(即30天)连续稳定运行,打破了行业连续运转的技术瓶颈。这种连续性不仅大幅提升了单位时间的处理量,还避免了频繁启停带来的能量浪费和设备损耗。对于工业用户而言,这意味着更高的年处理能力和更低的单位运营成本。
2. 环保性能,实现近零排放
环保合规性是现代工业设备的首要考量。全自动热解炭化炉在环保方面的表现远超传统焚烧:
无氧环境阻止有害物生成:由于反应在缺氧或绝氧条件下进行,避免了二噁英、呋喃等剧毒物质的生成条件。即使后续需要燃烧热解气,其燃烧温度也远高于850℃,确保烟气中有害物质充分分解。
无废水排放:传统湿式炭化或气化工艺往往会产生含氨、含焦油的冷却废水,处理难度大。全自动干馏式炭化技术通过循环利用和分离,实现了无含氨冷却废水排放。
尾气达标排放:系统配备完善的尾气净化装置,包括旋风除尘、布袋除尘、脱硫塔等,处理后的烟气符合GB 16297-1996等严格排放标准。
3. 能源自给与高附加值产出
全自动热解炭化炉不仅是处理器,更是一座“微型能源工厂”。
自供热循环:热解过程中产生的不凝性可燃气体,其热值可达到甚至超过天然气水平。这些气体被回收并用于加热炉体,能节省30%以上的外部能源消耗。在某些联产模式中,多余的热量还可以用于发电或供应工业蒸汽。
产品高值化:产出的固体炭(生物炭、活性炭、炭黑)具有广泛的市场价值。例如,生物质炭可用于制备钠离子电池的硬碳负极材料,这是新能源领域的关键材料;经过活化的活性炭比表面积可达800-1500m²/g,是环保吸附、食品脱色、医药提纯的必需品;从热解气中提取的木醋液在农业上可作为土壤改良剂和杀虫剂。
4. 广泛的原料适应性与模块化设计
全自动热解炭化炉展现出极强的“胃口”,能够处理多种形态的有机固废:
生物质类:稻壳、椰壳、竹屑、木屑、秸秆。
工业固废类:废旧轮胎、废塑料、含油污泥、制药药渣、油漆渣。
市政固废类:城市污泥、生活垃圾(经预处理后)。
对于复杂的混合物料,现代设备采用了高耐腐蚀材质(如304不锈钢反应釜)和特殊的出渣结构(如前出渣设计),能抵御含氯塑料裂解产生的腐蚀性气体,即使处理复杂原料也能保护设备寿命。此外,模块化的设计使得设备既可以是固定式的大型工业线,也可以是移动式的小型机组,能够适应突发污染处理或偏远地区的分散式处理需求。
5. 高度的自动化与安全性
传统炭化工艺对操作工人的经验依赖度高,且存在高温烫伤、烟气中毒等安全风险。全自动热解炭化炉通过技术手段改变了这一局面:
PLC智能控制:系统根据进料粒度自动调节加热温度、进料速度和炉体转速,确保工艺参数准确性。
多重安全防护:设备配置了压力、温度、氧含量等多重传感器,一旦监测到异常(如炉内进入空气),系统会立即报警并启动连锁保护机制。
密闭生产环境:从进料到出料的整个流程均在密闭系统中完成,不仅改善了工厂的操作环境,更隔绝了操作人员与高温、有毒物质的直接接触。

四、应用案例与发展前景
全自动热解炭化炉的技术成熟度已在多个实际项目中得到验证。例如,林科院林化所开发的生物质气化发电联产活性炭技术,已建成国内一条生产线,并实现年消纳农林废弃物50万吨,年减少CO₂排放超10万吨。在商业应用方面,河南东盈环资科技为台湾客户定制的15吨/天热解炭化系统,能够灵活切换处理废塑料、轮胎和木柴,明显提高了设备的投资回报率。
展望未来,随着欧盟“碳关税”(CBAM)的实施以及国内“双碳”目标的推进,全自动热解炭化炉的价值将进一步凸显。在冶金领域,生物炭可作为还原剂替代化石焦炭,帮助企业应对碳关税壁垒;在新能源领域,由生物质炭制备的硬炭负极材料正在成为钠电池产业链的关键一环。正如万容科技所展示的那样,生物炭正在从传统的“农燃料”向高附加值的“工业能源”和“新材料”跨越。