
 金牌会员
 已认证
引言 梯度增材,正从“演示”走向“服役”
梯度功能材料(Functionally Graded Materials,FGM)通过让成分与性能在空间上连续变化,将耐磨与增韧、强度与吸能等传统上彼此互斥的性能统一到同一构件中,被视作下一代高性能部件的核心方向。然而,制造长期被锁在实验室:不同材料如何在单一构件中共存、界面如何稳定、构件如何走向真实服役,始终是三道未解之题。
把近一年的研究动态放在一起观察,一个清晰的拐点信号浮现:梯度增材的研究重心,正从能不能做多材料转向如何控制界面与收缩,从实验室演示走向真实服役场景。本文梳理四项代表性进展——分别对应界面设计、梯度硬质合金、国际多材料路线与仿生复合梯度——并讨论它们对间接3D打印(粉末挤出成型,PEP)路线的共同含义。
前沿一 界面结构设计——用“几何”驯服热应力
金属—陶瓷梯度构件的经典难题,是两种材料热膨胀系数不匹配引发的界面开裂。中南大学周科朝团队(Adv. Powder Mater. 5, 2026, 100415)在多材料粉末挤出打印中,针对NiFe₂O₄基金属陶瓷与CuNi合金的热膨胀失配,没有选择更换材料体系,而是转向工艺本身的自由度:通过打印取向控制与层状策略,构建出锯齿状“三维互锁界面”。垂直打印样品沿纵截面自然形成锯齿微观结构,且锯齿尺寸可通过层高精确调控;机械互锁显著增强了界面结合,优化后构件抗弯强度较单一金属陶瓷提升125%。
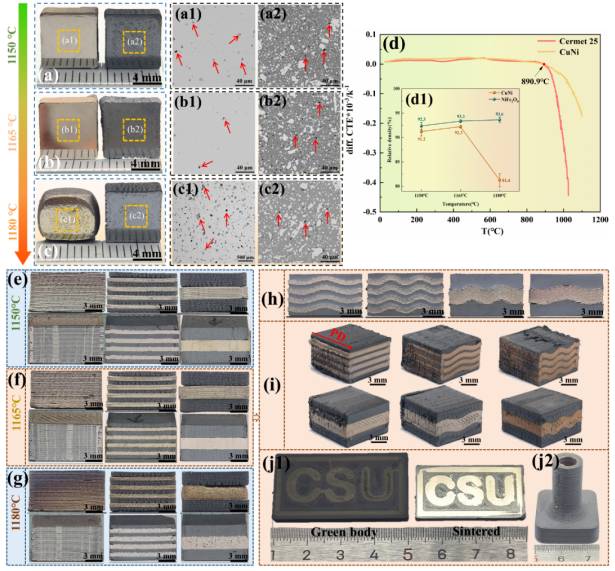
▲多材料样品分析 ©Advanced Powder Materials
这项研究工作的示范意义超越铝电解惰性阳极这一具体应用:它证明,金属—陶瓷梯度的“经典难题”可以不靠改材料、而靠“按取向设计界面”来化解。几何设计由此成为与成分设计并列的设计自由度,而这正是挤出式多材料打印的固有优势。
前沿二 梯度硬质合金——“性能互斥”的工艺出路
梯度硬质合金(表层低钴耐磨、芯部高钴增韧)是行业公认的研发热点,其价值在于把“耐磨”与“增韧”这对互斥性能统一到单一构件中。但制造长期受制于传统成形工艺:成分渐变难以靠单一压坯实现,北京工业大学宋晓艳教授在中国材料大会报告中亦将其列为未来趋势,并明确指出瓶颈正在传统成形环节。
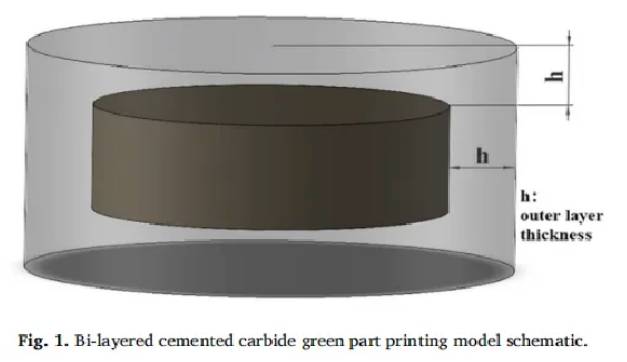
▲双层硬质合金3D打印模型示意图 ©Ceramics International
增材路线恰好绕开了这一约束。中南大学粉末冶金国家重点实验室与株洲金韦硬质合金团队在Ceramics International发表研究,采用PEP工艺制备无η相高韧性渗碳梯度硬质合金(FGCCs),为面向高性能PDC衬底的双材料增材制造提供了系统化实证。独立双喷嘴双材料挤出系统打破了单一压坯的成分限制,使“梯度硬质合金+增材制造”从概念走向可重复的真实材料体系。
前沿三 国际同频——KIT的多材料陶瓷路线
梯度多材料并非孤立探索,国际同行正以不同技术路线汇向同一方向。德国卡尔斯鲁厄理工学院(KIT)在2026年4月汉诺威工业博览会上展示CeraMMAM项目成果:一种通用型光敏粘结剂体系,可在单次打印中同时处理不同陶瓷材料、乃至陶瓷与金属组合,原型包括“柔性内芯+超硬表面”的陶瓷齿轮。
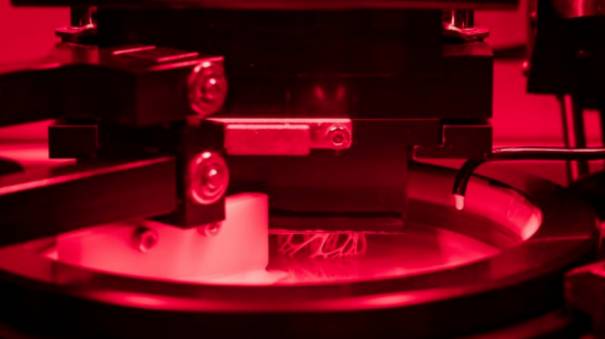
©卡尔斯鲁厄理工学院
对国内读者,这项进展的对照价值在于技术路线的差异:KIT走光固化路线(Vat Photopolymerization),核心攻关是统一不同粉体流变行为的“万能粘结剂”;而材料挤出路线(含PEP)的蜡基/塑基粘结剂体系天然具备广谱粉体兼容性——金属与陶瓷粉末基本无需额外处理即可混炼造粒,双喷嘴架构更支持两种材料在同一构件中切换。两条路线殊途同归地指向同一判断:多材料与梯度,已是国际增材界的共同方向。
前沿四 仿生梯度——从“成分梯度”走向“结构×成分”复合设计
梯度设计的边界,正在从“成分”扩展到“结构”。发表于Composites Part A的仿生梯度非均质Al/Al₂O₃复合材料研究,借鉴龟甲(孔隙梯度)、珍珠层(层状)、羊角(管状)、蜂巢(六边形胞元)的多尺度结构,通过光固化打印陶瓷支架+铝熔体压力浸渗,实现表面强度634 MPa与芯部高能量吸收的空间定制,破解金属—陶瓷体系经典的强韧互斥。
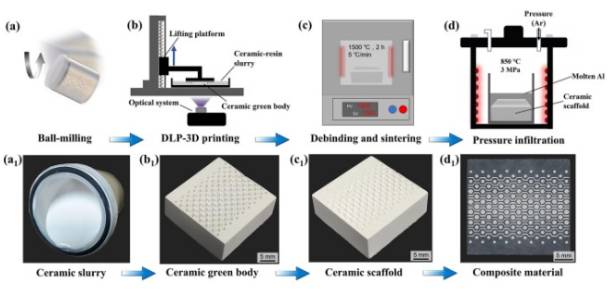
▲仿生梯度异质结构设计与打印工艺 © Composites
该研究虽走光固化+浸渗路线,但其设计哲学对梯度增材具有普适意义:未来的梯度构件,将是“成分梯度×结构梯度”的复合设计——这不再只需要多材料打印能力,更需要能同时布置成分与复杂几何(点阵、镂空、随形)的工艺平台。
双系统对位 为梯度功能材料研究“量身定制”的装备
上述四项前沿看似分散,实则收敛为对“工艺平台”的同一类需求:既要能控制成分梯度,又要能承载复杂几何。这种“材料-结构”同步调控的能力,正是将实验室里的“原理验证”转化为工业界“合格零件”的关键一跃。更是一套允许设计师在成分空间与几何空间中自由探索的试验场,让梯度功能材料真正具备进入航空、能源、医疗等高价值服役场景的工程底气。
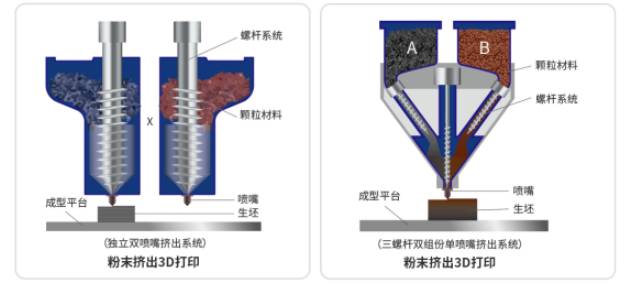
▲升华三维的独立双喷嘴打印系统和三螺杆双组分单喷嘴打印系统
升华三维的三螺杆双组分单喷嘴打印系统+独立双喷嘴打印系统装备,恰好对位了这些需求:分区功能定制:双喷嘴非连续梯度功能材料(DFGM)聚焦功能分区定制化,人为划分如耐磨区、承重区、导热区等独立模块,各分区材料单独选型优化,设计简单、工艺落地门槛低。在外层耐磨陶瓷内层高强结构金属、多材质拼接结构件领域应用广泛。
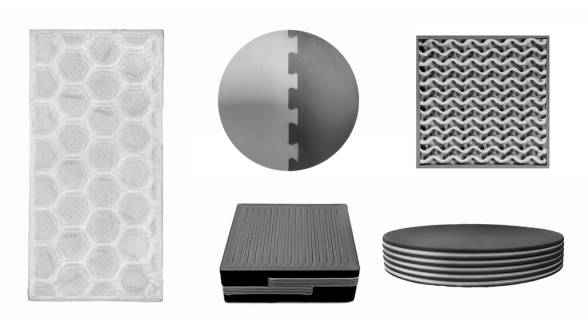
▲双材料复合打印样件 ©升华三维
连续梯度控制:三螺杆双组分单喷嘴的连续梯度功能材料(CFGM)打印可实时配比(10%~90%的材料成分连续变化),实现成分平滑过渡,对应“界面应力缓和”的学术共识;连续功能梯度能够逐步缓冲热膨胀系数落差,大幅降低高温循环服役下的开裂失效风险,但对成型装备的实时混料、配比动态调控能力提出严苛要求,工艺复杂度、设备研发难度显著高于DFGM。
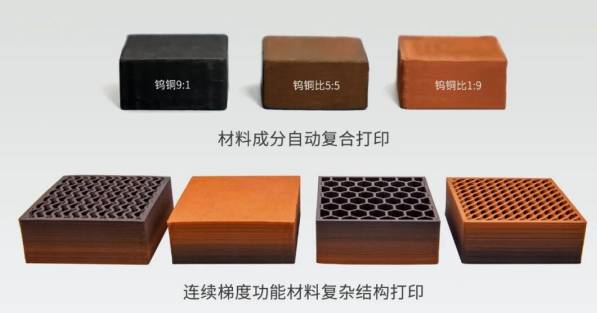
▲金属-陶瓷梯度功能材料结构样品(生坯) ©升华三维
广谱材料底座:基于PIM材料体系适配,金属/陶瓷、陶瓷/陶瓷、金属/金属等组合均可开发。粉末冶金的成熟粉体可直接进入工艺体系,无需重新开发专用粉末;
复杂几何承载:挤出成型的几何自由度支持镂空、点阵、仿生结构,可实现“成分渐变×复杂结构”的多维复合梯度。
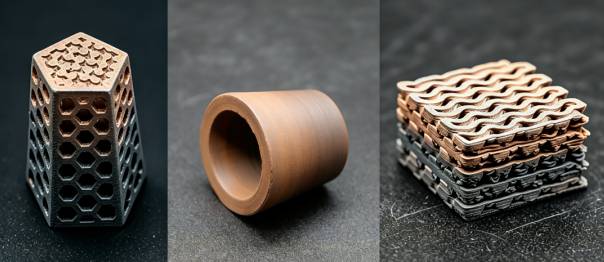
▲钨合金-铜梯度功能材料复杂结构打印样品(生坯) ©升华三维
不过,同时也应当坦承挑战:梯度构件的收缩协调、界面结合的批次稳定性、面向服役环境的可靠性验证,仍是产业化的必答题——前沿研究给出了方法论,工程化落地还需要“材料—工艺—应用”三方的持续协同。
从这几项梯度增材研究传递出一致的判断:多材料、梯度化、一体化,是增材制造的下一个主战场。对深耕间接3D打印技术的升华三维而言,以UPR-241为代表的梯度专用装备,正是站上这个主战场的入场券——而真正的胜负,将由材料体系积累与工艺协同深度决定。


