 金牌会员
 已认证
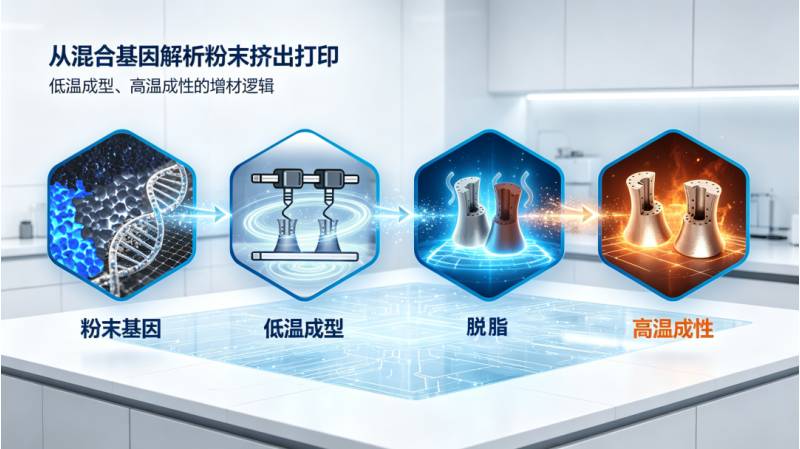
导语:粉末挤出打印(PEP)常被一句话概括——"3D打印+粉末冶金"。但这句话背后,是一个被精心设计的技术逻辑:"低温成型、高温成性"。本文把它拆开,看清这条路线为什么是这么长的,又为什么值得被认真对待。
PEP的"混合基因":增材的躯壳,粉末冶金的内核
理解PEP,先理解它的"出身"。它既不是纯粹的金属/陶瓷3D打印,也不是传统的粉末冶金,而是两者的交叉融合:
躯壳上是增材:数字化模型逐层堆积,无需模具,能做出高几何自由度复杂结构;
内核上是粉末冶金:打印出的是"生坯",真正的致密度与力学性能,交由后续脱脂与烧结工艺获得。
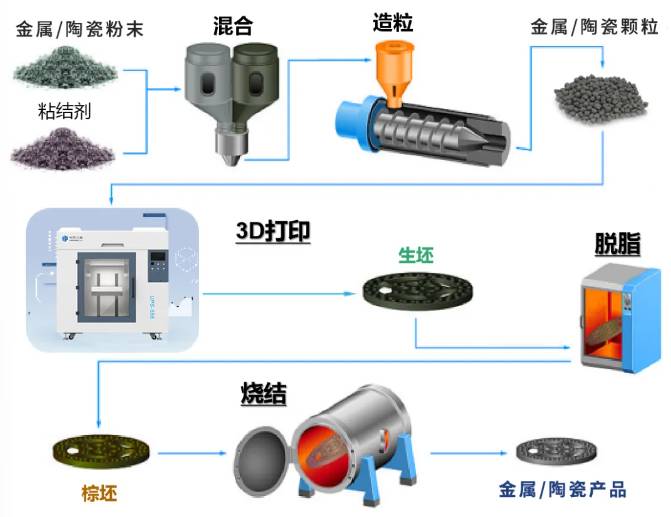
▲PEP工艺原理说明图 ©升华三维
这正是PEP被称为"间接增材制造"的原因——性能不在打印那一刻交付,而在烧结炉里最终完成。PEP的工艺链"混炼造粒→打印成型→脱脂→烧结",与金属注射成型(MIM)和陶瓷注射成型(CIM)高度同源。
一句话描述:PEP是"用增材的方式,做粉末冶金的事"。
四步工艺,解析PEP的增材逻辑
混炼造粒——feedstock是PEP的"第一性原理"
PEP的一切,从喂料(feedstock)开始。金属或陶瓷粉末与粘结剂混炼、造粒,得到均匀的可挤出颗粒料。喂料设计是PEP的"第一性原理":粉末粒径与级配、粘结剂配方与比例、流变行为,直接决定后续打印顺畅度、脱脂可行性与烧结收缩。这一步做不好,后面步步受制。
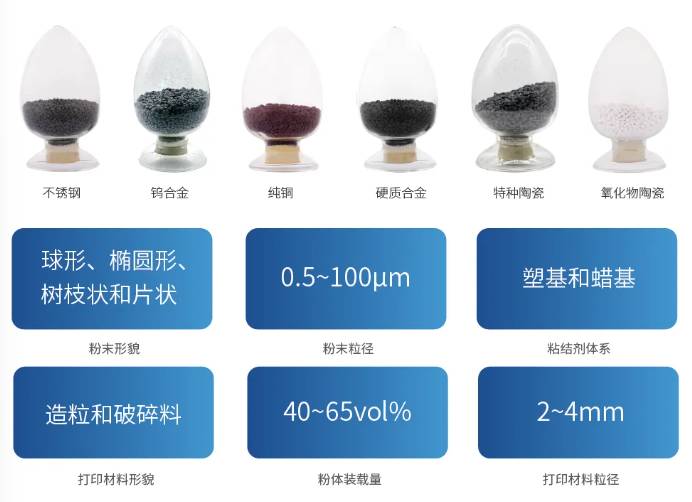
▲PEP打印材料基本信息说明 ©升华三维
值得注意的是,PEP的物料以"颗粒"形态存在,不存在粉床铺粉环节——这意味着在微重力、易污染或高安全要求场景下,它天然规避了"粉末飞扬"的隐患。
第二步:打印成型——"低温"如何成形
打印成型环节,挤出头在远低于烧结温度的条件下,将喂料熔融/软化后逐层堆积成生坯。
"低温"二字是PEP的关键设计选择:
l 避开激光:不依赖高功率激光光源与精密反射镜组,设备更简单、更轻、成本更低;
l 避开材料反射难题:对钨、钼等高反射、高熔点的难熔金属,以及氮化硅、碳化硅等陶瓷,激光增材常受反射率与热敏感困扰,而PEP的低温挤出路线不受此限;
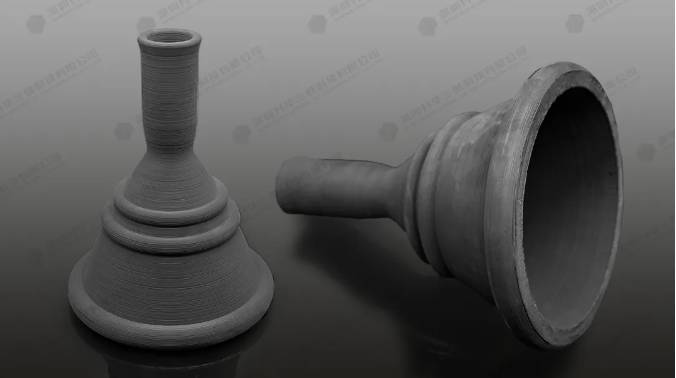
▲PEP打印的钨合金喷管(生坯) ©升华三维
l 几何包容度高:悬空、中空内腔、晶格填充、大尺寸一体化等复杂结构更容易直接做出。
第三步:脱脂——最被低估的关键工序
生坯中含有大量粘结剂,必须将其去除,才能得到可烧结的纯粉末体。脱脂是PEP良率的控制阀:
升温速率、气氛、保温时间,任何一项失控都可能导致开裂、鼓泡、变形;
脱脂工艺窗口的宽窄,直接决定复杂构件能否"活着"走完流程。
业界常说PEP"难在脱脂",正是因为这一步非常的关键,把喂料设计、打印质量和最终成品率串联成一条完整的链。
第四步:烧结——"高温成性"的最终交付
脱脂后的坯体进入高温炉,颗粒间通过扩散、重排实现致密化,收缩并固化成致密的金属或陶瓷构件。
烧结阶段的收缩率控制是另一道关口。以陶瓷为例,中科院上海硅酸盐研究所的SiC研究中,通过工艺优化将烧结收缩率从21.71%降至6.38%——这类收缩可控性,决定了PEP构件能否达到设计尺寸与性能。
至此,"低温成型"的生坯,终于在"高温成性"中完成身份转变。
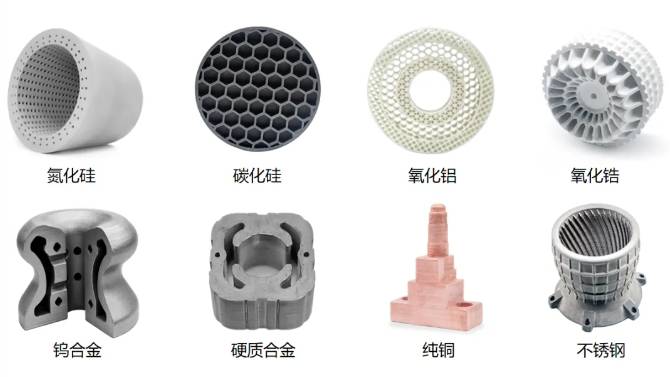
▲基于PEP工艺的不同材料烧结样件 ©升华三维
PEP的工艺价值,从读懂"低温成型、高温成性"开始
把四步串起来,PEP的价值落在三个"避开"上:
l 避开激光:成本低、适配高反射/高熔点材料;
l 避开模具:小批、定制、快速迭代无需开模;
l 避开减材浪费:近净成形,对高比重钨合金、硬质合金、氮/碳化硅陶瓷等难加工材料尤为友好。
它不追求"取代"谁,而是补上粉末冶金领域中"复杂结构+难加工材料+小批经济"这一块拼图。
PEP从来不是一个"3D打印机"的故事,而是一条把增材自由与粉末冶金成熟性融合合起来的工艺路径。读懂"低温成型、高温成性"这八个字,也就读懂了它存在的理由。
如果您正在评估难熔金属、特种陶瓷或梯度材料的近净成形方案,欢迎与升华三维交流。我们提供从设备、材料到打印服务的整体解决方案。
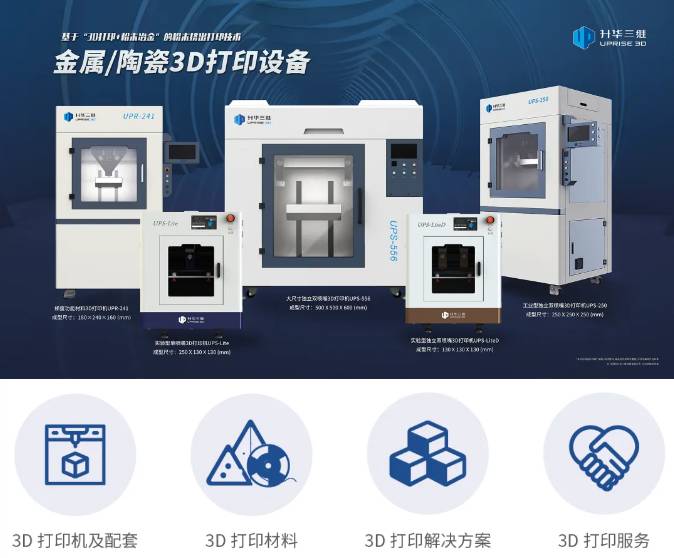
▲PEP工艺3D打印设备矩阵及解决方案 ©升华三维