 白金会员
 已认证
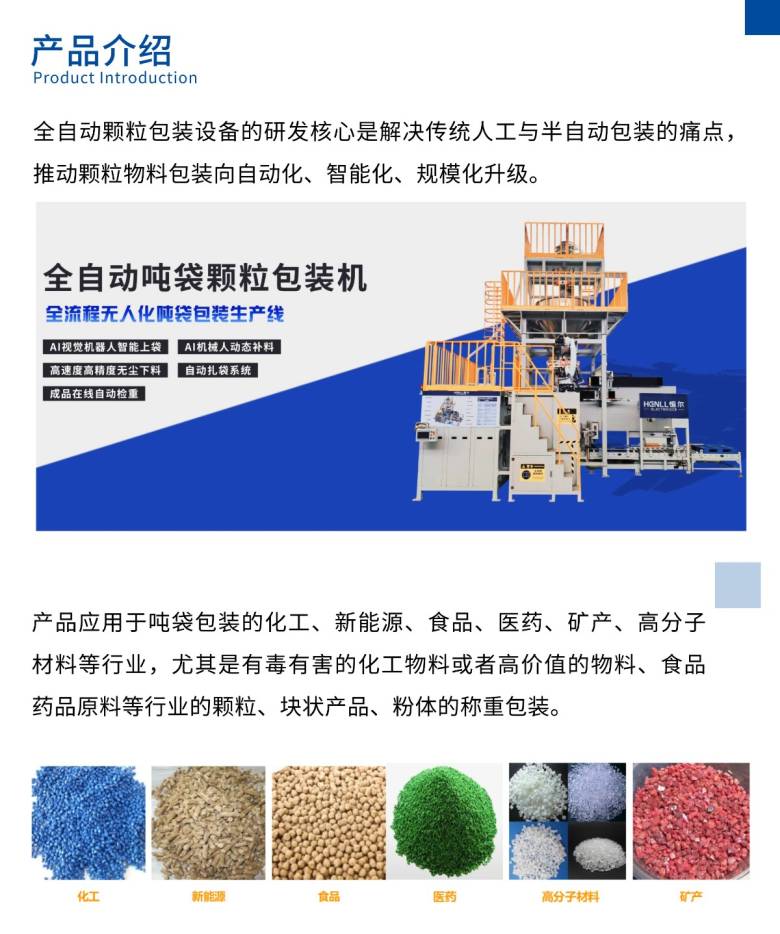
全自动颗粒吨袋包装机有明确的单工位和多工位之分,两者在结构设计、生产效率、适用场景上差异明显,选择时需结合企业的产量需求、车间条件和成本预算综合判断,以下是详细的区分和选型建议。首先,单工位与多工位的核心区别:从结构设计来看,单工位机型只有一个独立的包装单元,包含一套进料、称重、夹袋、封口系统,所有包装流程在一个工位完成;多工位机型(通常为双工位、三工位、四工位)则有多个独立的包装单元,每个单元都具备完整的包装功能,可独立或协同工作,各工位之间通过控制系统联动,实现轮流或同步包装。从生产效率来看,单工位机型的常规效率为每小时 8-15 袋,适合低产量需求;多工位机型的效率为各工位效率之和,比如双工位机型每小时 16-30 袋,三工位机型每小时 24-45 袋,适合中高产量需求,而且多工位机型的容错率更高,单个工位故障时,其他工位可正常工作,不会导致整条生产线停机。从占地面积来看,单工位机型体积小,占地面积约 3m×2m,适合车间空间有限的企业;多工位机型体积较大,双工位约 4m×3m,三工位约 5m×3m,需要更宽敞的安装空间。从成本预算来看,单工位机型价格较低(10 万 - 15 万),前期投资少,维护成本低;多工位机型价格较高(15 万 - 30 万),前期投资大,维护成本也相对较高,但能通过提升效率降低长期成本。其次,选型建议:若企业产量低(每小时 8 袋以下)、车间空间小、预算有限,比如小型饲料厂、乡镇粮食加工厂,日常产量不大,且车间面积较小,单工位机型是最佳选择,不仅能满足生产需求,还能节省空间和成本,后期若产量提升,还能通过加装自动输送设备提升效率,灵活性高。若企业产量中等(每小时 8-20 袋)、追求生产稳定性、有一定预算,比如中型化工厂、区域型粮食储备库,需要稳定的产量保障,且偶尔有加班赶工需求,双工位机型更合适,两个工位轮流工作,能避免单工位故障导致的生产中断,同时效率也能满足中等产量需求,性价比高。若企业产量高(每小时 20 袋以上)、车间空间充足、预算充足、追求规模化生产,比如大型建材厂、国家级粮食储备库,需要大规模连续生产,且对生产效率和自动化水平要求高,多工位机型(三工位或四工位)或搭配生产线是首选,能实现高效连续生产,减少人工干预,提升产品质量一致性,长期来看能大幅降低生产成本。此外,选型时还需考虑企业的发展规划,若企业计划未来 1-2 年内扩大生产规模,提升产量,建议提前选择多工位机型或预留生产线扩展空间,避免后期重新采购设备造成浪费;若企业短期内无扩产计划,且当前产量稳定,选择与当前产量匹配的机型即可,避免过度投资。