四工位罐磨球磨机转速调到410rpm反而磨不细 罐径载荷三个数要先算清
2026/11/02 阅读:59
方案摘要
罐磨机磨不细,多数时候不是设备本身的问题,而是转速、罐径、载荷这三个数没有对齐。四工位罐磨球磨机 GQM-4 的主辊转速标到 410rpm,不少人默认罐体也在 410rpm 转,实际上罐体是被两根 Φ60 的聚氨酯辊摩擦带动的,罐径越大,罐体转得越慢。把这条传动比算清楚,再拿临界转速做标尺,转速档位才谈得上"调"。
主辊转速410rpm不等于罐体转速410rpm
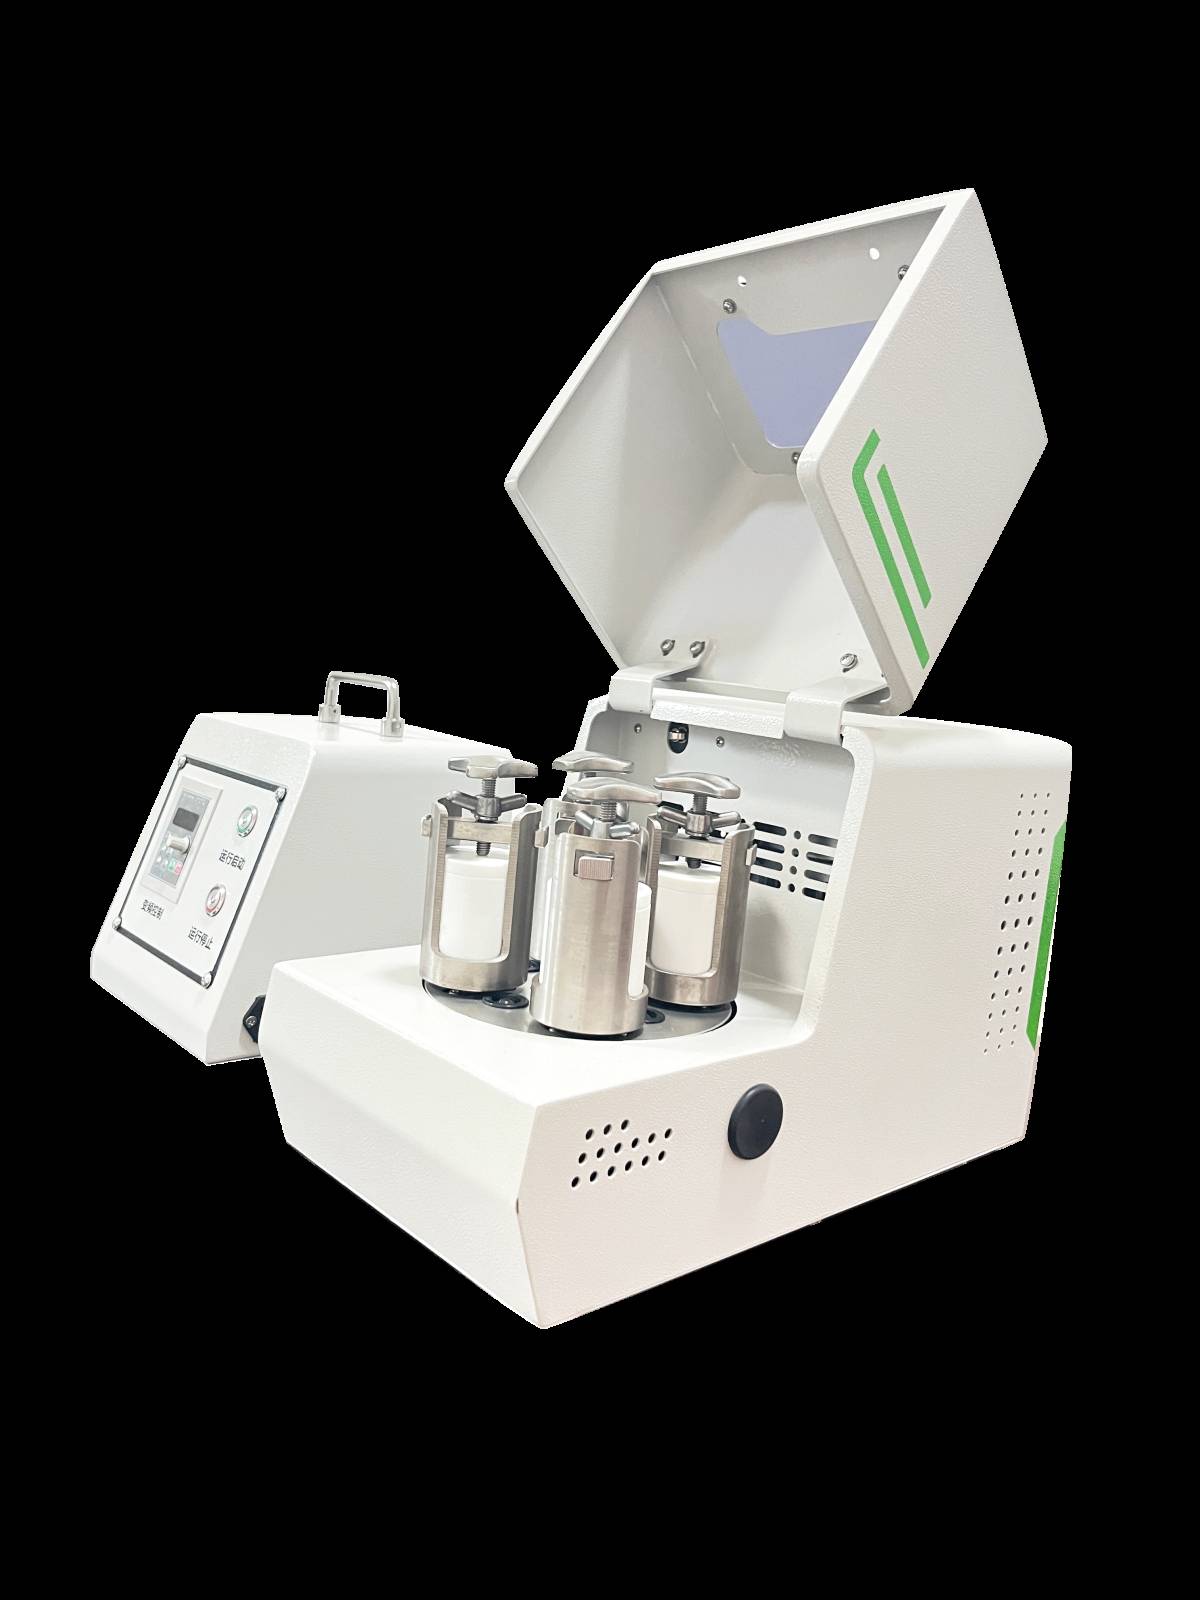
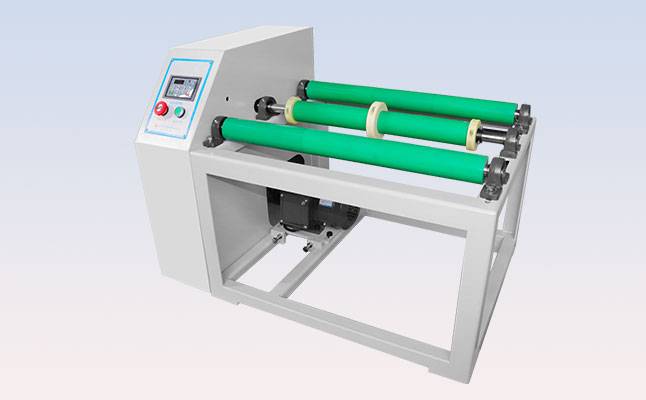
罐磨球磨机也叫滚坛机,结构上是两根平行的聚氨酯辊托住球磨罐,辊子转动靠摩擦力带着罐体一起转。这种传动方式没有齿轮、没有皮带,罐体和辊面之间靠正压力和摩擦系数传递扭矩。参数表里给出的"主辊转速",指的是辊子本身的转速,不是罐体的转速。
摩擦传动比是容易被忽略的参数
罐体转速的换算关系很简单:罐体转速 = 主辊转速 × 辊外径 ÷ 罐外径。GQM-4 全系的聚氨酯辊外径都是 Φ60mm,这是一个固定值,所以传动比只随罐径变化。Φ70 的小罐,传动比是 60/70 = 0.857,罐体比辊子转得还快一点;Φ230 的罐,传动比是 60/230 = 0.261,罐体转速只有辊子的四分之一。
同样把主辊开到 410rpm,Φ70 罐的罐体转速是 351rpm,Φ150 罐是 164rpm,Φ230 罐只有 107rpm。三个罐在同一台机器上、同一个设定值下,实际转速差了 3.3 倍。这就是为什么有人照着手册把转速拉满,换了个大罐之后发现物料只是贴着罐壁转、根本不往下掉。
临界转速把转速区间切成三段
球磨罐里的介质球要被"带上去再抛下来",才有冲击破碎的作用。罐体转速太低,介质球只在罐底滚动、互相摩擦,冲击几乎没有;转速太高,离心力把介质球压在罐壁上跟着一起转,罐内形成一层"贴壁壳",物料被挤在壳和壁之间,只剩剪切没有冲击,磨细效率断崖式下降。这个分界的标尺就是临界转速:
n_c = 42.3 / √D,其中 D 为罐体有效内径(单位:米),n_c 单位 rpm。
按罐外径近似代入,Φ70 罐的临界转速约 160rpm,Φ100 约 134rpm,Φ150 约 109rpm,Φ230 约 88rpm,Φ300 约 77rpm。工程上把罐体转速落在临界转速的 65%~80% 区间,介质球能形成比较规整的倾流式抛落,冲击和剪切都有份额。
三段划分可以这样记:低于 50% 临界转速,属于"滚磨"状态,适合只做混合、不做细化;65%~80% 是常规研磨区间;超过临界转速本身,进入"贴壁"状态,介质球不再抛落,研磨转为以摩擦为主,细度提升很慢而发热明显上升。
一张表把四个型号的可用转速算出来
把传动比和临界转速两件事合起来,就能反推出每个罐径对应的主辊转速设定值。下表按 65%~80% 临界转速折算,给出的是主辊转速,不是罐体转速。
| 罐外径 | 罐体临界转速 | 罐体目标转速(65%~80%) | 对应主辊转速 | 410rpm主辊时的罐速 |
|---|---|---|---|---|
| Φ70mm | 约160rpm | 104~128rpm | 121~149rpm | 351rpm(219%临界) |
| Φ100mm | 约134rpm | 87~107rpm | 145~178rpm | 246rpm(184%临界) |
| Φ150mm | 约109rpm | 71~87rpm | 178~218rpm | 164rpm(150%临界) |
| Φ230mm | 约88rpm | 57~71rpm | 143~177rpm | 107rpm(121%临界) |
| Φ300mm | 约77rpm | 50~62rpm | 251~309rpm | 82rpm(107%临界) |
这张表说明了一件反直觉的事:罐径越小,需要的主辊转速越低;罐径越大,反而要把主辊转速往上提。原因还是传动比——大罐的罐速被 0.26 的传动比压掉了四分之三,不把辊速提上去,罐体就转不动。
同时也能看出,410rpm 这个上限只有在 Φ70 这类小罐上才有余量,Φ230 罐在 410rpm 主辊下罐速已经到 121% 临界转速,介质球开始贴壁;Φ300 罐虽然还有 107% 的空间,但可用窗口只剩 251309rpm 这一段窄带。所以选型号的时候,如果计划长期用 Φ230 以上的大罐,GQM-4-15 和 GQM-4-20 的转速区间(40365、40340rpm)比 GQM-4-5 的 50410rpm 更贴合实际工况,不必去追那个数字上的高值。
罐外径范围决定你能买到什么罐
罐磨机的罐是选购件,机器本身只提供辊子和工位,罐径能不能放进去、罐长会不会顶到隔壁工位、装满料之后辊子扛不扛得住,这三个问题要在下单前解决。
Φ70到Φ230对应的是5L以内的常规罐
GQM-4-5 的罐外径范围是 Φ70Φ230,覆盖的是 0.5L 到 5L 这一档球磨罐;GQM-4-15 和 GQM-4-20 扩到 Φ75Φ300,可以放到 10L 甚至 15L 的罐。罐径和容积的关系是三次方,Φ230 到 Φ300 只多了 70mm,容积却能翻一倍以上,所以扩径带来的载荷增长远大于直观感受。
工位调节间距卡住罐体长度
参数表里的"工位调节间距"是相邻两个工位之间可以调整的距离范围,GQM-4-5 是 235280mm,GQM-4-15 是 295370mm,GQM-4-20 是 420~480mm。这个数值实际约束的是罐体的轴向长度:罐子横放在两根辊上,长度超过工位间距就会和旁边的罐干涉。
买罐的时候容易只看直径不看长度。同样标称 5L 的罐,细长型的长度可能到 280mm,粗短型的只有 200mm,前者在 GQM-4-5 上正好卡在间距上限,四个罐并排装就顶死了,调节余量归零。留 20~30mm 余量比较稳妥,既方便取放,也避免罐体端面蹭到相邻工位的罐盖。
22.5kg和80kg的单工位载荷差在哪
单工位载荷上限是这三个数里最容易被低估的。GQM-4-5 是 22.5kg,GQM-4-15 是 60kg,GQM-4-20 是 80kg。这个重量包含罐体、介质球、物料三部分,不是只算物料。
以 5L 不锈钢罐为例做一笔账:罐体自重约 4kg,按"物料占三分之一、球占三分之一、空三分之一"的常规装填,球层体积约 1.67L,钢球堆积密度按 4.8kg/L 估,约 8kg;物料层 1.67L,堆密度 1.5g/cm³ 时约 2.5kg。三项加起来 14.5kg,落在 22.5kg 以内,还有 8kg 余量。换成氧化锆球(堆积密度约 3.6kg/L)球重降到 6kg,总重 12.5kg,更宽松。
如果换成 20L 罐,罐体自重约 12kg,球层 6.7L 按钢球算 32kg,物料 10kg,合计 54kg,正好在 GQM-4-20 的 80kg 以内。但要注意这是静态重量,辊子承受的是动态载荷,罐体转动时重心偏移会带来附加冲击,长期超载会加速聚氨酯辊的磨损和变形,辊面一旦磨出不圆度,罐体转动就会跳动,研磨均匀性跟着变差。
0.75kW到2.2kW的功率落在哪个区间
四个型号的电机功率是 0.75kW、0.75kW、1.5kW、2.2kW,对应四工位总容积 20L、20L、60L、80L。功率不是按工位数给的,是按总容积和载荷给的。
单位容积功率37.5W/L到25W/L
用功率除以四工位的标称容积,得到单位容积功率:GQM-4-5 是 0.75kW/20L = 37.5W/L;GQM-4-15 是 1.5kW/60L = 25W/L;GQM-4-20 是 2.2kW/80L = 27.5W/L。
这条曲线是往下走的。小罐的单位容积功率高,是因为空载损耗(轴承、辊子、传动)占比小,而罐体转动本身的功率需求与罐径的 2.5 次方量级相关,大罐虽然单个耗功多,但摊到每升容积上反而低。实际使用中,GQM-4-5 跑小批量、高硬度物料时功率余量充足;GQM-4-20 跑满 80L 的重载工况,2.2kW 属于"够用但不宽裕",装料率不要顶到上限。
打滑边界与载荷上限
摩擦传动的先天短板是传递能力有上限。可传递的圆周力约等于正压力乘以摩擦系数,正压力来自罐体自重加物料重量,摩擦系数取决于聚氨酯辊面和罐体表面的状态。辊面沾了粉尘、油污,或者罐体表面是光滑的抛光不锈钢,摩擦系数就会掉下来,表现是辊子在转、罐子不转或者转得明显慢于换算值。
判断方法很直接:在罐体侧面做个标记,用秒表数 10 圈计时,换算成实际转速,和"主辊转速×60/罐径"的理论值对比。偏差超过 10%,先查辊面清洁度和罐体是否超载,再看辊子是否磨平。聚氨酯辊长期受压会形成平面,辊面不圆会让罐体转速周期性波动,这种波动对研磨均匀性的影响比转速高低更大。
380V三相从哪一档开始
GQM-4-5(含双层款)和 GQM-4-15 都是 220V 单相,只有 GQM-4-20 用 380V 三相。这个分界对实验室很实际:老楼、租赁场地、临时实验台往往只有单相插座,220V 机型插上就能用;380V 需要单独拉线,还要确认配电容量。2.2kW 单相电流约 10A,长期运行对线路有要求,厂家在这一档改成三相是合理的工程取舍。
四工位同时研磨 一致性靠装料率而不是靠机器
四个工位由同一根辊子驱动,转速天然一致,所以一致性问题的来源不在机器,而在装料。
四个罐的装料率必须一致
四个罐的物料量、球量、球径配比要按同一套比例装。常见做法是先用同一个量杯把物料分装到四个罐,再按体积比加球。如果四个罐的装料率差 5% 以上,装得满的罐内介质球抛落高度低、冲击能量小,装得少的罐抛落行程长、冲击大,同样磨 30 分钟,四个罐的粒度分布会明显分开。
装料率本身也有窗口。罐内填充过满,介质球没有抛落空间,等于把球磨机变成了搅拌机;填充过少,球与物料的碰撞概率下降,效率同样低。按"物料三分之一、球三分之一、空三分之一"的体积分配,对应的总填充率约 50%,是兼顾冲击行程和碰撞频率的折中值。
球料比与介质级配
球料比(球的质量与物料质量之比)常用 5:1 到 10:1。比例偏低,单位时间碰撞次数不足,磨细慢;比例偏高,球之间互相磨损加剧,罐体载荷也上去了,还要提防过磨导致的粒度分布变宽。
级配的思路是"大球破碎、小球研磨"。入料粒度在 1mm 以上时,配一部分 Φ15Φ20 的大球建立初始破碎能力,再用 Φ8Φ10 的球做后续细化;入料本身已经是 100 目以细的粉体,直接用 Φ5~Φ8 的小球,避免大球把已经细化的颗粒重新砸团聚。罐磨机的罐体转速低、冲击能量有限,级配的作用比行星球磨机更明显。
定时与间歇操作
设备配数显时间控制器,可以设定工作时间,并支持暂停和累加计时。间歇操作的价值在于散热:连续跑 2 小时,罐内温度可能升到 50℃ 以上,对热敏物料(药物、部分有机物、含结晶水的盐类)会带来分解或失水。设成"转 20 分钟、停 5 分钟"的循环,靠罐体自然散热把温升压住,比一次性跑完更稳。累加计时功能让多次间歇的总时长仍然可控,不必手工记录。
干磨湿磨与罐体材质 两个容易一起踩的坑
罐磨机既能干磨也能湿磨,但两种工艺对罐体和参数的要求不一样,混着用容易出问题。
湿磨要加液体介质(水、乙醇、丙酮、正己烷等),液固比通常按 1:1 到 2:1 控制。液体多了,介质球和物料的相对速度被粘性拖住,冲击能量衰减,磨细变慢;液体少了,料浆粘度过高,物料糊在罐壁和球面上形成"包球",同样磨不动。湿磨的另一个后果是罐内压力升高,罐盖密封必须可靠,普通压盖式罐盖在长时间湿磨下容易渗漏,要选带密封圈的螺纹盖或卡箍盖。
干磨的麻烦是粉尘和扬尘。开罐取料时细粉会飘散,对操作人员有吸入风险,对环境有交叉污染风险。取料前先静置 10~15 分钟让粉尘沉降,开罐动作放慢,条件允许的话在通风柜或手套箱内开罐。
罐体材质的选择跟着物料走,逻辑是"不让罐体比物料更软、不让罐体带进物料不要的元素"。研磨硬度高的物料(石英、刚玉、碳化硅、氧化锆)用刚玉罐或氧化锆罐,用不锈钢罐会被物料反过来磨掉内壁;研磨要避免金属污染的高纯材料(电池正极材料、电子陶瓷、荧光粉)用尼龙罐、聚四氟乙烯罐或聚氨酯罐,这几种材质本身不含金属离子;研磨需要耐磨又不怕成本的贵重样品,用硬质合金罐,代价是采购价格高、罐体重。
这里有个容易被忽略的细节:罐体材质和介质球材质要配套。刚玉罐配氧化锆球是常规组合,两者硬度接近、互相磨损都在可接受范围;刚玉罐配钢球就不合适,钢球硬度低于刚玉,球会被磨小、磨出的铁粉进入物料。反过来尼龙罐配钢球也常见,但尼龙内壁软,长时间跑下来罐壁会被磨出沟槽,沟槽处的物料滞留会成为批次间的交叉污染源,罐体要定期检查内壁。
罐磨机与行星球磨机 滚筒球磨机的分工
三类设备经常被摆在一起比较,边界其实很清楚。
罐磨机的特点是工位多、单罐容积小、转速可调范围宽、罐体可换材质(不锈钢、尼龙、聚四氟乙烯、刚玉、氧化锆、玛瑙、聚氨酯)。四工位并行,适合"同一工艺、四个平行样"的场景,比如配方筛选、批次对比、方法验证。它的冲击能量不如行星球磨机,做到亚微米就吃力,常规经济区间在几微米到几十微米。
行星球磨机的罐体做公转加自转的复合运动,离心加速度可以达到重力加速度的十几倍甚至几十倍,冲击能量高,能进到亚微米甚至纳米区间,但单罐容积小、装料少,适合做机理研究和少量高附加值样品。
滚筒球磨机(大罐、30L 到 2000L)走的是量产路线,靠大直径罐体的抛落高度获得能量,单批处理量大,但换料清洗麻烦,适合品种固定、批量大的工况。
按这个分工,罐磨机的位置是"小批量、多平行样、中等细度"。如果实验目标是拿到 1μm 以下的粒度,罐磨机不是合适的工具,硬靠延长研磨时间追细度,结果是粒度分布变宽、杂质引入增加,得不偿失。
采购前要问清的几件事
罐要一起定。罐径、罐长、罐体材质、罐盖密封方式都要报,别只报容积。同样 5L,尼龙罐、刚玉罐、不锈钢罐的外径和长度都不一样,能不能放进 235~280mm 的工位间距要逐一对。
电源跟着功率档位走。220V 单相还是 380V 三相,取决于选到哪一档功率。如果实验室只有单相,GQM-4-5 和 GQM-4-15 是可选范围;要上 80L 载荷就得准备三相。
选购件按工况加。手摇装置和辅助转动只支持 2 工位、4 工位、8 工位,防护罩全系可选。手摇装置的作用是断电或调试时手动盘车,方便观察罐内物料状态;辅助转动用于低速长时间运行;防护罩在罐体破裂、罐盖松脱时挡飞溅,跑硬脆物料时值得加。
场地要留够操作空间。GQM-4-5 占地 950×660mm,整机 70kg,按投影面积算面荷载约 112kg/m²;GQM-4-20 占地 1350×820mm,整机 122kg,面荷载约 110kg/m²。两者接近,普通实验台都能承受,但要留出罐体取放的操作空间,机器两侧各留 300mm 比较顺手。天创粉末在选型沟通时会按罐径和物料给出转速建议值,把物料种类、入料粒度、目标细度、单批用量这四项说清楚,能省掉不少试错时间。
转速、罐径、载荷这三个数,本质上是一组互相约束的条件:罐径定了,转速窗口就定了;载荷定了,功率档位就定了。反过来按"我想要 400rpm"去选罐,等于把约束顺序弄反了。罐磨机的研磨效果,从来不是靠把转速表拉到红区换来的,而是靠罐体转速落在临界转速的合理份额里、四个工位装得一样多、球料比配得对这三件事叠出来的。