中国粉体网讯 在晶圆制造的溅射工艺中,钨凭借高熔点、低电阻率、抗电迁移的特性,是栅极、阻挡层、互连层结构的核心成膜材料。随着先进制程节点持续推进,芯片线宽不断缩小,对溅射靶材的纯度要求也从5N(99.999%)逐步抬升至6N(99.9999%)甚至更高。作为靶材制备的上游核心原料,高纯钨粉的纯度、氧含量与粒度分布直接决定最终靶材的性能上限。目前半导体溅射靶材用6N级及以上超高纯钨粉的国产化率仍不足30%,高端市场主要被海外厂商占据。
先进制程为什么倒逼钨粉纯度升级?
溅射靶材的杂质水平,直接映射到晶圆上的薄膜器件中。常规工业级钨粉的杂质总量在百ppm级别,用于中低端靶材尚可,但在28nm以下的逻辑制程中,微量杂质就可能造成器件失效。比如钾、钠等碱金属杂质在电场作用下会发生离子迁移,导致栅极击穿;钼、钙等性质相近的金属杂质会引入深能级,增加器件漏电流;甚至碳、氧等非金属杂质超标,也会造成薄膜应力异常、成膜均匀性下降。
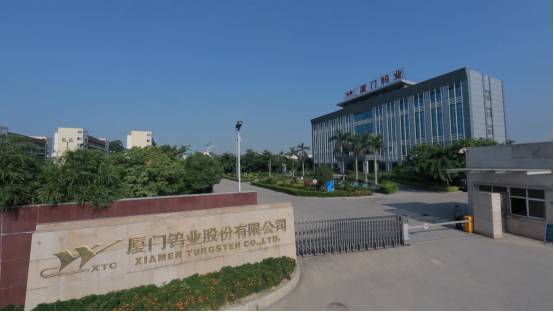
图源:厦门钨业
制程越先进,对杂质的容忍度越低。6N级钨粉要求金属杂质总量控制在1ppm以内,单个关键杂质元素需控制在ppb量级,同时氧含量通常要求低于50ppm。这是因为随着线宽缩小,钨薄膜的厚度从数百纳米降至十几纳米,粉体中哪怕一个微米级的杂质颗粒,都会在溅射后形成晶圆缺陷,直接拉低芯片良率。除了逻辑制程,先进封装中的TSV、RDL等工艺,也对钨靶材的纯度与均匀性提出了更高要求,进一步拉动上游6N级钨粉的需求。
6N钨粉制备的两大核心难点
高纯钨粉的制备起点是仲钨酸铵(APT),常规提纯工艺通过重结晶、离子交换可将杂质控制在ppm级,稳定产出5N级产品。但要突破到6N级别,需要跨过两道核心工艺门槛。
第一道是痕量杂质的深度脱除。钨的化学性质与钼、铌、钽等元素相近,常规提纯方法很难实现深度分离,要将这些杂质从ppm级进一步脱除到ppb级,每一步提纯的边际效益都会快速递减,需要增加多级提纯工序,生产成本与工艺复杂度指数级上升。更难的是量产环境下的杂质防控——反应釜、输送管道、盛放舟皿的微量腐蚀脱落,甚至环境空气中的粉尘,都会反向引入杂质。实验室小批量制备可以通过全石英器具、超净环境规避污染,但量产线连续生产时,全流程的洁净管控难度远高于实验室级别。
第二道是全流程低氧控制。钨本身属于易氧化金属,且纯度越高、粒度越细,氧化活性越强。从钨氧化物氢还原、粉体破碎分级到成品包装,每一个环节接触微量氧气,都会导致氧含量上升。对于6N级超高纯钨粉而言,氧含量超标不仅会影响靶材的致密度,还会在溅射过程中产生氧化物颗粒,造成晶圆缺陷。实验室小批量制备可以通过高真空、高纯惰性气氛精准控制,但量产线连续生产时,腔体密封、气氛置换、物料转移过程中都存在微量氧渗入的风险,批次间氧含量波动大,一直是国产高端钨粉的普遍问题。
实验室到量产,绕不开的工程化鸿沟
国内不少高校和企业的实验室都能制备出6N纯度的钨粉样品,但真正实现稳定量产的企业寥寥无几,核心卡在工程化放大的三个现实问题。
首先是纯度与粒度的平衡。半导体靶材用钨粉不能只追求纯度,还需要匹配特定的粒径分布与颗粒形貌,通常是微米级窄分布粉体,才能保证后续冷等静压和烧结的致密度均匀。提纯程度越高,往往越难控制粉体的晶粒生长,容易出现晶粒过细或团聚,反过来影响靶材的烧结性能。要同时满足纯度、粒度、球形度三个核心指标,远比单纯制备高纯度粉体难得多。
其次是批量放大的一致性。实验室百克级制备可以精准控制每一个工艺参数,但放大到十公斤级、百公斤级量产时,还原炉内的温场、气氛场不均匀性会被放大,同一批次不同位置、不同批次之间的杂质含量、氧含量、粒度都会出现差异。对于下游靶材厂来说,粉体批次波动意味着靶材性能不稳定,直接影响溅射良率,这也是国产粉体难以进入高端供应链的核心原因之一。
最后是全流程体系的适配。6N级粉体的制备对生产环境的洁净度要求接近半导体制造标准,从原料输送到成品包装都需要在高等级洁净间内完成,避免粉尘、金属离子交叉污染。国内多数粉体产线的洁净管控标准是针对工业级粉体设计的,要升级到半导体级,不只是设备改造,更是整套生产管理、质量管控体系的重构,投入大、验证周期长。
国产化率不足30%,不只是技术问题
行业所说的6N钨粉国产化率不足30%,特指半导体溅射靶材用的超高纯钨粉领域,而非全品类钨粉。国内中低端钨粉产能充足,5N级产品已实现出口,但在半导体高端市场,海外厂商仍占据主导地位。
造成这一局面的不只是制备技术,还有下游产业的协同问题。半导体靶材的验证周期极长,更换上游粉体供应商需要重新进行靶材制备、溅射测试、晶圆良率验证,整个流程下来需要1-2年,验证成本高、风险大。头部靶材企业更愿意选择经过二三十年市场验证的进口粉体,哪怕价格更高。国产粉体即便技术指标能做到对标,也缺乏长期的量产可靠性数据积累,很难快速切入头部供应链。
国内高纯钨粉生产企业
从国内量产格局来看,目前具备6N级半导体用高纯钨粉稳定量产能力的企业仍集中在少数头部玩家,行业集中度较高。
厦门钨业是国内规模最大的6N级高纯钨粉供应商,拥有“钨矿-APT-高纯钨粉”全闭环产业链,年产能约4200吨,产品纯度稳定达到6N5级别,已通过台积电、长江存储等头部晶圆厂的供应链认证,是国内六氟化钨厂商与半导体靶材企业的核心原料供应商,同时具备7N级超高纯产品的技术储备。
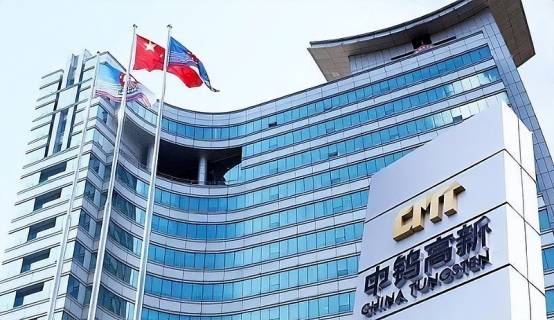
中钨高新作为五矿集团旗下钨产业运营平台,坐拥柿竹园世界级钨矿资源,原料自给保障能力强,6N级高纯钨粉年产能约980吨,杂质控制水平处于行业第一梯队,产品除配套自身下游产业链外,也向国内半导体材料企业批量供货。
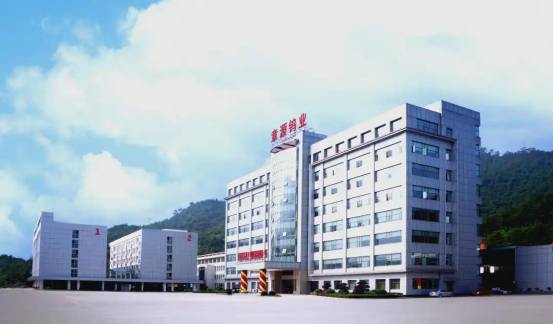
章源钨业、江西钨业控股等企业也在推进6N级高纯钨粉的产线升级与客户验证,部分规格已实现小批量供货,整体产能与批次稳定性仍有提升空间。
高纯钨粉的国产化不是单一环节的技术突破,需要上游粉体企业与下游靶材、晶圆制造企业协同,从原料制备到终端应用全链条联合攻关。随着国内半导体产业链自主可控的推进,上下游的联动正在加强,6N级钨粉的量产突破与下游导入速度也在逐步加快。
参考来源:
朱亚模:高纯钨粉制备工艺研究
刘鹏:新时期我国钨产业链发展现状研究
厦门钨业官网、中钨高新官网、章源钨业官网、中国粉体网
(中国粉体网编辑整理/留白)
注:图片非商业用途,存在侵权请告知删除!